Programy i prototypy komunikacji dla maszyn – ACORE, Śląsk
Gliwice, Rybnik, Knurów i okolice w promieniu 50 km – od pomysłu do działającej integracji
Najczęściej wyszukiwane tematy:
Krótka odpowiedź
Integracja maszyn polega na tym, że urządzenia różnych producentów zaczynają wymieniać dane ze sobą oraz z systemami ERP, MES i bazami danych. Najbezpieczniej zacząć od małego prototypu (proof of concept) na jednej maszynie: sprawdzamy protokół, zakres danych i opóźnienia, zanim zapadnie decyzja o wdrożeniu na całej linii. ACORE z Knurowa pisze programy dla sterowników PLC, bramek i usług pośredniczących, buduje stanowiska testowe oraz naprawia sprzęt, na którym całość działa. Obsługujemy Gliwice, Rybnik i okolice w promieniu ok. 50 km, a także zlecenia z całej Polski. Wycena jest indywidualna i bezpłatna po wstępnej analizie.
Dlaczego firmy produkcyjne coraz częściej szukają integracji maszyn i oprogramowania na zamówienie
Typowy zakład na Śląsku ma park maszynowy budowany przez lata: prasa z lat dziewięćdziesiątych, nowa linia pakująca, robot kupiony przy okazji projektu dofinansowanego, waga z drukarką etykiet, kilka sterowników różnych marek. Każde z tych urządzeń działa samodzielnie i bardzo często jest jedynym źródłem informacji o swojej pracy. Dane o produkcji trafiają do kierownika zmiany na kartce, do Excela albo wcale.
Gdy rośnie liczba zamówień, klient oczekuje śledzenia partii, a księgowość chce znać rzeczywisty koszt wyrobu, ręczne przepisywanie danych przestaje wystarczać. W tym momencie pojawia się potrzeba programu, który połączy maszyny ze sobą i z systemami informatycznymi. Gotowy pakiet z półki rzadko pasuje do urządzeń z różnych dekad i od różnych producentów, dlatego powstaje oprogramowanie dopasowane do konkretnego parku maszynowego.
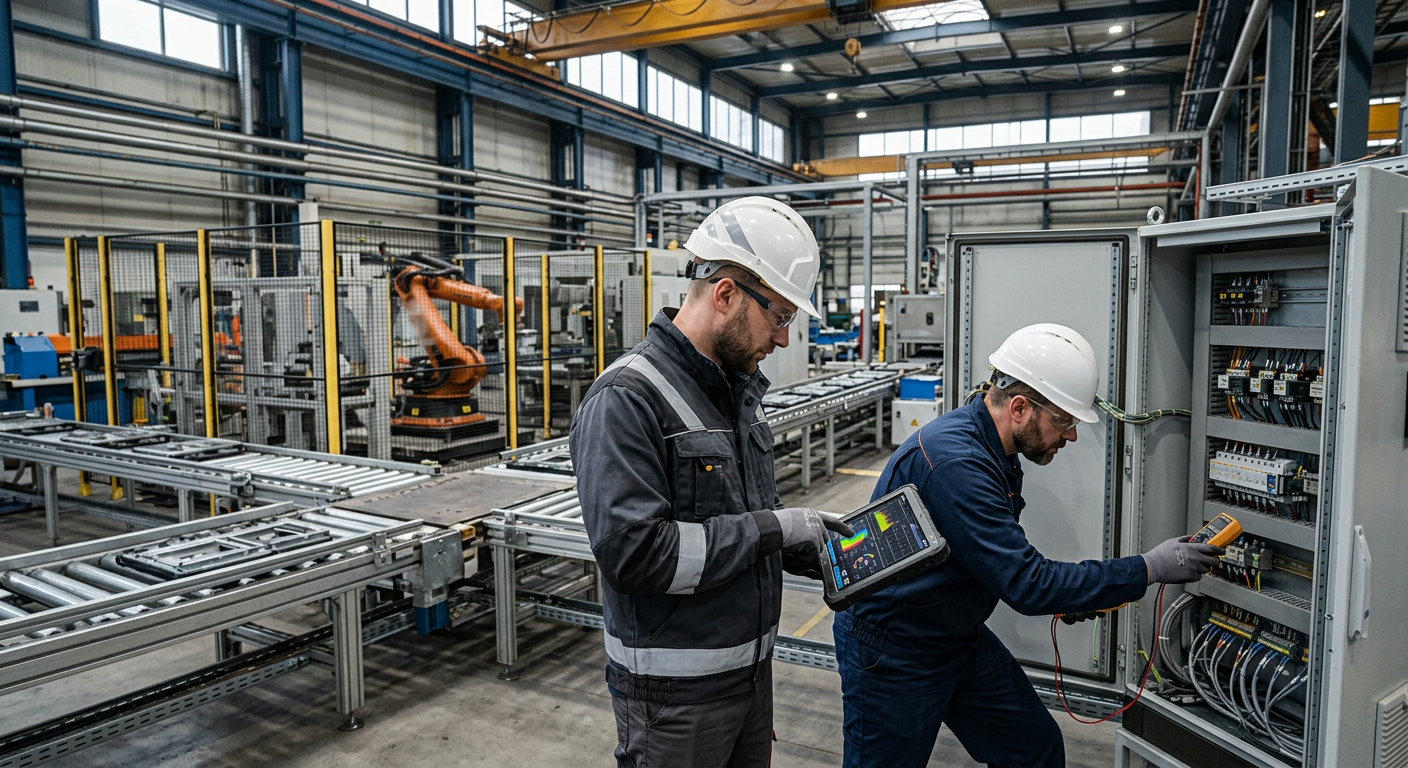
Nasz profil to w pierwszej kolejności sprzęt: naprawy sterowników, falowników, paneli HMI, zasilaczy i kart komunikacyjnych. Dlatego programy, które piszemy, powstają z myślą o realnych warunkach hali: zakłócenia, długie kable, stare interfejsy szeregowe, brak dokumentacji. Znamy te urządzenia od strony płytki drukowanej, a to bardzo przyspiesza diagnozę, gdy komunikacja „nie chce ruszyć”.
Z jakimi problemami borykają się firmy – najczęstsze bariery integracji
Z rozmów z działami utrzymania ruchu i kierownikami produkcji oraz z dostępnych opracowań branżowych wynika, że bariery są od lat te same. Poniższa tabela zbiera te, z którymi spotykamy się najczęściej, wraz ze sposobem, w jaki je rozwiązujemy.
| Problem | Skutek dla firmy | Jak go rozwiązujemy |
|---|---|---|
| Maszyny różnych producentów nie „mówią” tym samym protokołem | Brak jednego widoku produkcji, ręczne zbieranie danych | Bramka protokołów lub program pośredniczący tłumaczący dane na wspólny format (OPC UA, MQTT, SQL) |
| Starsza maszyna nie ma portu komunikacyjnego | Dane niedostępne bez wymiany całego urządzenia | Retrofit nieinwazyjny: moduły wejść, czujniki, przekładniki prądowe, bramka brzegowa |
| Protokół producenta jest zamknięty lub nieudokumentowany | Uzależnienie od serwisu producenta, brak możliwości rozbudowy | Analiza ruchu na łączu, odtworzenie ramek, własny sterownik protokołu i testy na stanowisku |
| Dane żyją w Excelu i na kartkach | Błędy przepisywania, opóźnione raporty, brak śledzenia partii | Automatyczny zapis zdarzeń i liczników do bazy SQL, integracja z ERP lub MES |
| Brak czasu na przestój i próby na działającej linii | Obawa przed każdą zmianą, odkładanie projektów | Prototyp na stanowisku testowym, wdrożenie etapami, pilotaż na jednej maszynie |
| Brak dokumentacji i autora programu w sterowniku | Nikt nie wie, co wolno zmienić, ryzyko awarii po każdej modyfikacji | Kopia projektu, porządkowanie zmiennych, dokumentacja sygnałów i schematy komunikacji |
| Obawa o cyberbezpieczeństwo po podłączeniu maszyn do sieci | Wstrzymywanie projektów przez dział IT | Segmentacja sieci, brak bezpośredniego dostępu z internetu, uwierzytelnione połączenia, zasada minimalnych uprawnień |
| Niepewność, czy inwestycja się zwróci | Projekty „na później” | Mały prototyp z mierzalnym efektem (np. automatyczny licznik sztuk i przestojów) jako pierwszy krok |
Najczęstszy błąd
Firmy próbują od razu zintegrować całą halę. Znacznie skuteczniej jest wybrać jedną maszynę lub jedno wąskie gardło, zbudować prototyp, pokazać wynik i dopiero wtedy skalować rozwiązanie na kolejne urządzenia.
Co piszemy i budujemy – zakres programów i prototypów komunikacji
Pod hasłem „integracja maszyn” kryje się kilka różnych warstw pracy. W praktyce łączymy je w jeden projekt, ale warto je rozróżniać, bo każda wymaga innych kompetencji i narzędzi.
- programy dla sterowników PLC: logika wymiany danych, bufory, potwierdzenia, obsługa błędów i przywracania komunikacji po zaniku zasilania,
- sterowniki protokołów dla urządzeń z interfejsem szeregowym: wagi, drukarki etykiet, czytniki kodów, mierniki, starsze sterowniki,
- programy pośredniczące (middleware) na komputerze przemysłowym lub bramce brzegowej, które odczytują dane z maszyn i publikują je dalej,
- połączenia z bazami danych SQL, systemami ERP, MES i WMS: zlecenia, liczniki, statusy, wyniki jakościowe,
- wymiana sygnałów maszyna – maszyna: potwierdzenia gotowości, przekazywanie wyrobów między stanowiskami, współpraca robota z przenośnikiem i systemem wizyjnym,
- panele i raporty: proste dashboardy dla kierownika zmiany, alarmy mailowe lub SMS-owe, eksport do plików CSV i XML,
- stanowiska testowe i symulatory maszyn, pozwalające sprawdzić program bez zatrzymywania produkcji.
Do większych projektów, w których potrzebna jest pełna wizualizacja procesu, podłączamy nasze rozwiązania do systemów nadrzędnych opisanych w osobnym artykule o integracji maszyn ze SCADA. Ten tekst skupia się na warstwie wcześniejszej: jak powstaje sama komunikacja i jak ją bezpiecznie sprawdzić.
Dlaczego warto zaczynać od prototypu (proof of concept)
Prototyp komunikacji to niewielki, szybko zbudowany układ, który udowadnia, że dane z konkretnej maszyny da się odczytać, przetworzyć i przekazać dalej. Nie jest to „wersja na pokaz”, ale pierwszy etap właściwego projektu, który pozwala zdjąć z niego największe ryzyka.
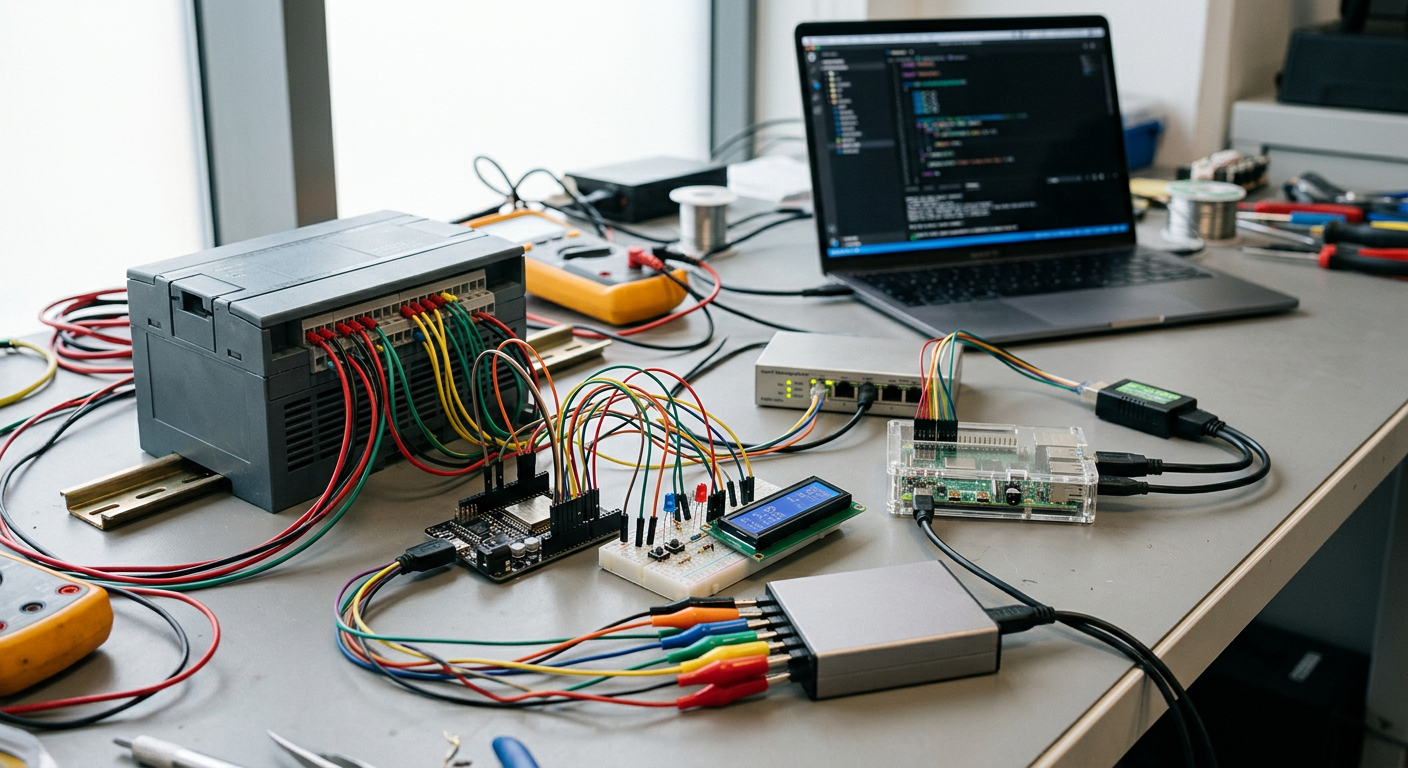
Prototyp odpowiada na pytania, których nie da się rozstrzygnąć na papierze: czy maszyna rzeczywiście wysyła dane tak, jak mówi dokumentacja, jak często odświeża wartości, czy łącze jest odporne na zakłócenia od falowników, czy opóźnienia mieszczą się w wymaganiach procesu i czy bezpieczeństwo maszyny pozostaje nienaruszone.
- Rozmowa i wstępna analiza: lista maszyn, marki sterowników, zakres danych, cel biznesowy, miejsca, gdzie dziś „gubi się” informacja.
- Rozpoznanie interfejsów: sprawdzenie portów, protokołów, adresów, dokumentacji oraz, gdy jej brak, analiza ruchu na łączu.
- Budowa stanowiska testowego: odtworzenie komunikacji na stole, z symulacją maszyny lub z urządzeniem po demontażu.
- Prototyp oprogramowania: odczyt, zapis, obsługa błędów, rejestrowanie zdarzeń, wstępne wyniki w prostym podglądzie.
- Próba na maszynie w uzgodnionym oknie serwisowym, bez ingerencji w układy bezpieczeństwa.
- Przegląd wyników z klientem i decyzja: rozwijamy, zmieniamy podejście albo kończymy na tym etapie.
Dzięki temu wiemy, ile naprawdę kosztuje i ile potrwa wdrożenie, zanim klient zaangażuje większy budżet. Wycena pełnego projektu jest wtedy oparta na sprawdzonych faktach, a nie na założeniach.
Narzędzia i technologie – z czego korzystamy
Nie narzucamy jednej technologii. Dobieramy narzędzia do tego, co już działa u klienta, tak aby po zakończeniu projektu dział utrzymania ruchu mógł samodzielnie zrozumieć i obsługiwać rozwiązanie.
| Warstwa | Przykładowe technologie | Do czego służy |
|---|---|---|
| Sterowniki PLC | Siemens TIA Portal, Codesys, Mitsubishi GX Works, Omron Sysmac, Beckhoff TwinCAT, Studio 5000, języki zgodne z IEC 61131-3 | Logika wymiany danych bezpośrednio przy maszynie, obsługa zdarzeń i alarmów |
| Mikrokontrolery i płytki prototypowe | ESP32, STM32, Arduino, Raspberry Pi | Szybkie prototypy, bramki dla prostych urządzeń, czytniki sygnałów, konwertery |
| Interfejsy | RS-232, RS-485, CAN, Ethernet, wejścia i wyjścia cyfrowe i analogowe, pętla prądowa 4–20 mA | Fizyczne połączenie ze starszymi i nowszymi urządzeniami |
| Protokoły | Modbus RTU/TCP, OPC UA, MQTT, PROFINET, EtherNet/IP, protokoły producentów (np. S7, FINS, MC), własne ramki ASCII | Wymiana danych między maszynami, bramkami i systemami nadrzędnymi |
| Oprogramowanie pośredniczące | Python, C# i .NET, Node.js, Node-RED, usługi działające w tle | Odczyt z maszyn, przetwarzanie, buforowanie i publikacja danych |
| Dane i integracje | SQL (PostgreSQL, SQL Server, MariaDB), REST API, pliki CSV i XML, kolejki komunikatów | Zapis zdarzeń, połączenie z ERP, MES i WMS, raporty |
| Podgląd i raporty | Panele WWW, Grafana, proste aplikacje desktopowe, raporty e-mail | Informacja dla kierownika zmiany i utrzymania ruchu |
Stare interfejsy i zamknięte protokoły – jak podchodzimy do maszyn bez dokumentacji
Największą grupą zleceń są maszyny, które komunikują się po łączu szeregowym albo własnym, nieudokumentowanym protokołem, a ich producent już nie istnieje lub nie wspiera urządzenia. Taka maszyna nie jest jednak stracona dla integracji.
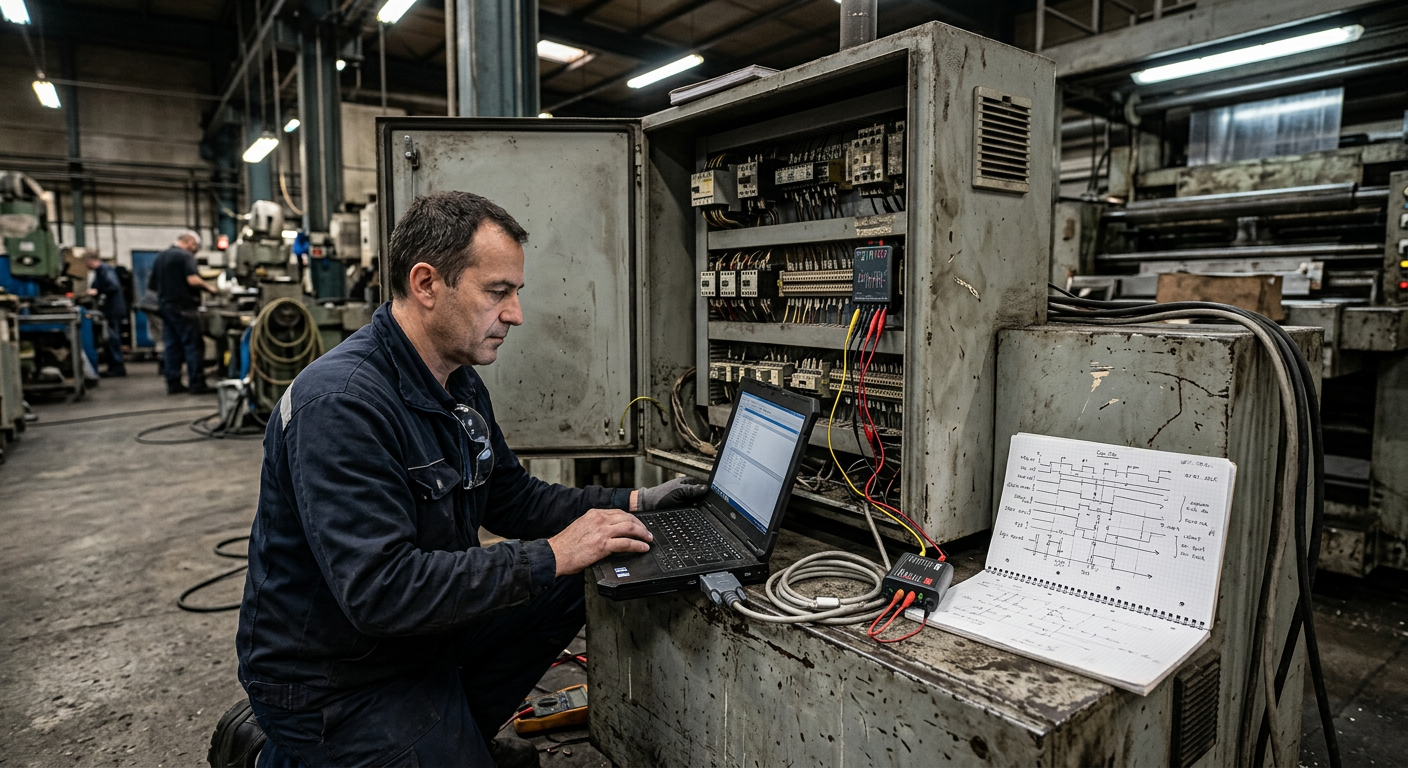
- rejestrujemy ruch na łączu w trakcie normalnej pracy maszyny (podsłuch pasywny, bez wpływu na proces),
- porównujemy ramki z akcjami operatora i zmianami na wyświetlaczu, aby odgadnąć znaczenie pól, sum kontrolnych i znaczników,
- odtwarzamy komunikację na stole z użyciem własnego programu i sprawdzamy odpowiedzi urządzenia,
- dopiero po potwierdzeniu poprawności podłączamy rozwiązanie do maszyny na stałe i dokumentujemy ramki,
- jeśli interfejs jest uszkodzony, naprawiamy kartę komunikacyjną lub układ transceivera na poziomie elementów.
| Typ urządzenia | Typowy interfejs | Częsty problem | Rozwiązanie |
|---|---|---|---|
| Waga przemysłowa | RS-232 lub RS-485, ramki ASCII | Ramki z różnymi znacznikami końca linii, niestabilny odczyt | Własny parser, filtrowanie, potwierdzanie stabilności wyniku |
| Drukarka etykiet | Ethernet, USB, port szeregowy, język etykiet | Zmiana szablonu wymaga operatora | Automatyczne wysyłanie szablonów z danymi ze zlecenia |
| Falownik i napęd | Modbus RTU, PROFINET, EtherNet/IP | Zakłócenia, brak terminacji RS-485, błędne mapowanie rejestrów | Poprawa okablowania, mapa rejestrów, kontrola odpowiedzi |
| Starsza prasa lub maszyna pakująca | Brak portu, tylko sygnały 24 V | Brak jakichkolwiek danych cyfrowych | Moduły wejść, liczniki cykli, przekładniki prądowe, bramka brzegowa |
| Robot i przenośnik | Sygnały I/O, PROFINET, protokoły producenta | Brak synchronizacji, kolizje czasowe | Maszyna stanów w PLC, potwierdzenia dwustronne, timeouty |
| Czytnik kodów i kamera | Ethernet TCP, RS-232 | Duplikaty odczytów, brak powiązania z numerem zlecenia | Program łączący odczyt z kontekstem zlecenia i zapisem do bazy |
Od maszyny do ERP i MES – jak dane przechodzą przez cały zakład
Sama komunikacja z maszyną nie daje wartości, dopóki dane nie trafią tam, gdzie ktoś ich potrzebuje. Najczęstsze scenariusze to automatyczne raportowanie ilości sztuk z maszyny do zlecenia produkcyjnego, pobieranie parametrów procesu z systemu do maszyny oraz zapis czasów przestojów z podaniem przyczyny.
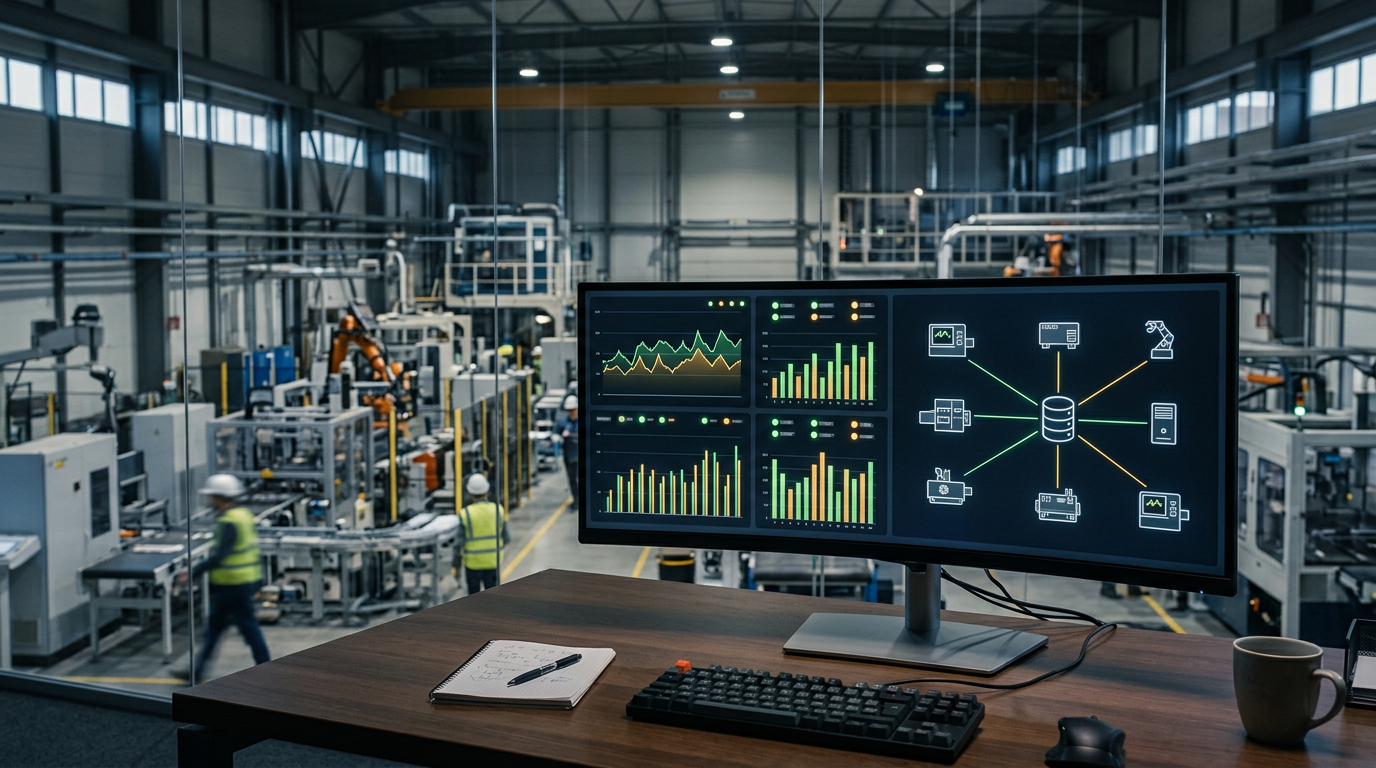
- zlecenie z ERP trafia do maszyny: indeks wyrobu, ilość, receptura lub program obróbki,
- maszyna zwraca do ERP: liczbę sztuk dobrych i złych, czas pracy, czas przestoju, numer partii,
- zdarzenia jakościowe z czytników i kamer są łączone z numerem zlecenia i zapisem w bazie,
- alarmy i przekroczenia parametrów wysyłane są e-mailem lub SMS-em do właściwej osoby,
- zużycie energii i materiałów jest rejestrowane na poziomie zlecenia, co umożliwia policzenie rzeczywistego kosztu wyrobu.
Integrujemy się z istniejącymi systemami klienta przez ich oficjalne interfejsy: bazy danych, API, pliki wymiany lub dedykowane moduły. Nie zakładamy wymiany systemu ERP ani MES: pracujemy z tym, co firma już ma i co ma sprawdzone w codziennej pracy.
Przykładowe scenariusze integracji dla zakładów w regionie
Poniższe scenariusze są typowymi zadaniami dla firm z naszego regionu. Pokazują skalę i charakter prac, nie opisują konkretnego klienta.
| Scenariusz | Zakres prac | Efekt dla firmy |
|---|---|---|
| Licznik sztuk i przestojów na starej prasie | Moduł wejść, sygnały cyklu, bramka brzegowa, zapis do bazy SQL, prosty raport | Dane o wydajności bez wymiany maszyny, podstawa do planowania remontów |
| Waga i drukarka połączone z zleceniem produkcyjnym | Program odczytujący wagę, pobierający dane zlecenia z ERP i drukujący etykiety | Koniec ręcznego przepisywania, mniej błędów etykiet i partii |
| Dwie maszyny od różnych producentów przekazują sobie wyrób | Maszyna stanów w PLC, potwierdzenia gotowości, obsługa błędów i timeoutów | Płynny przepływ wyrobów, brak kolizji, krótszy czas cyklu |
| Park maszyn CNC raportuje do jednego systemu | Odczyt licznika, statusu i alarmów, ujednolicenie danych z różnych sterowań | Jeden widok pracy obrabiarek i zestawienie przestojów |
| Zrobotyzowane stanowisko z kamerą i czytnikiem kodów | Wymiana danych robot – kamera – PLC, rejestracja wyników, powiązanie z partią | Śledzenie jakości i pełna historia partii |
| Instalacja biogazowa lub energetyczna z wieloma sterownikami | Zbieranie danych z kilku PLC, wspólny format, alarmowanie, archiwizacja | Jedno miejsce podglądu parametrów i szybsza diagnoza awarii |
Programowanie sterowników PLC pod komunikację – na co zwracamy uwagę
Program wymiany danych w sterowniku jest innym zadaniem niż sterowanie samą maszyną. Musi być odporny na utratę łączności, powtórzenia, opóźnione odpowiedzi i restart urządzenia po drugiej stronie. Poniżej podstawowe zasady, które stosujemy w każdym projekcie.
- komunikacja jest oddzielona od logiki procesu: awaria łącza nie może zatrzymać maszyny ani zmienić jej stanu bezpiecznego,
- każda wymiana ma potwierdzenie i limit czasu; brak odpowiedzi jest zdarzeniem obsługiwanym, a nie niezdefiniowanym stanem,
- dane z zewnątrz są walidowane (zakresy, typy, sumy kontrolne) zanim wpłyną na pracę maszyny,
- zmienne mają czytelne nazwy i opisy, a mapa sygnałów jest dokumentowana jako osobny plik,
- program ma diagnostykę: liczniki błędów, ostatni poprawny odczyt, znacznik czasu, łatwy podgląd stanu komunikacji,
- przed zmianą tworzymy kopię projektu, a po zakończeniu przekazujemy kompletną wersję wraz z opisem zmian.
Bezpieczeństwo maszyny
Nie ingerujemy w funkcje bezpieczeństwa maszyn (obwody STOP, kurtyny, sterowniki bezpieczeństwa) bez uzgodnienia z osobą odpowiedzialną za ich zgodność. Integracja danych odbywa się obok tych układów, nie zamiast nich.
Cyberbezpieczeństwo i własność kodu – czego oczekiwać od wykonawcy
Połączenie maszyn z siecią zakładową zwiększa ryzyko, jeśli zrobi się to bez planu. Dlatego każdy projekt zawiera podstawowe zasady ochrony sieci przemysłowej, zgodne z duchem normy IEC 62443.
- segmentacja sieci: maszyny w osobnej podsieci, dostęp do nich tylko przez kontrolowaną bramkę,
- brak bezpośredniego wystawiania sterowników do internetu; zdalny dostęp tylko przez uwierzytelniony, szyfrowany kanał,
- indywidualne konta i minimalne uprawnienia, zmiana domyślnych haseł urządzeń,
- kopie zapasowe projektów PLC, konfiguracji bramek i programów pośredniczących,
- dokumentacja adresów IP, portów i przepływów danych, aby dział IT mógł je przejrzeć i zaakceptować.
Po zakończeniu projektu klient otrzymuje komplet materiałów: kod źródłowy programów, projekty sterowników, konfigurację urządzeń, dokumentację sygnałów i schematy komunikacji. Warunki praw do kodu ustalamy w umowie przed rozpoczęciem prac, tak aby firma nie była uzależniona od jednego wykonawcy.
Jak wygląda współpraca krok po kroku
- Kontakt telefoniczny lub e-mail: opisujesz maszyny, problem i cel. Wystarczą marki sterowników i kilka zdjęć tabliczek oraz szaf.
- Wstępna analiza i wycena prototypu: bezpłatna, indywidualna, z jasnym zakresem i kryteriami sukcesu.
- Prototyp na stanowisku testowym oraz próba na maszynie w uzgodnionym terminie.
- Przegląd wyników i plan wdrożenia etapami, z ustaleniem okien serwisowych.
- Wdrożenie, uruchomienie i odbiór wspólnie z utrzymaniem ruchu klienta.
- Szkolenie, dokumentacja i dalsza opieka: w razie awarii sprzętu naprawiamy sterowniki, panele i zasilacze w naszej pracowni w Knurowie.
Pracujemy w dni robocze, od poniedziałku do piątku w godzinach 8:00–16:00. Zapytania przesłane poza tymi godzinami obsługujemy w najbliższym dniu roboczym.
Branże i zakłady, dla których realizujemy integracje
| Branża | Typowe potrzeby integracyjne | Przykładowe urządzenia |
|---|---|---|
| Motoryzacja i jej dostawcy | Śledzenie partii, łączenie stanowisk, dane z linii montażowych | Roboty, prasy, systemy wizyjne, stanowiska montażowe |
| Obróbka metali i CNC | Zbieranie danych z obrabiarek, planowanie przestojów, odczyt licznika i alarmów | Obrabiarki CNC, prasy krawędziowe, spawarki |
| Tworzywa sztuczne i opakowania | Liczniki sztuk, recepty, powiązanie z zleceniem | Wtryskarki, linie pakujące, wagi |
| Spożywcza i FMCG | Śledzenie partii, etykietowanie, raportowanie jakości | Linie pakujące, wagi kontrolne, drukarki etykiet |
| Energetyka, biogaz, ciepłownictwo | Zbieranie danych z wielu sterowników, alarmy, archiwizacja | Kogeneratory, sterowniki procesowe, systemy automatyki |
| Górnictwo i przemysł ciężki | Dane z urządzeń o długim cyklu życia, odczyt starszych interfejsów | Napędy, sterowniki, układy pomiarowe |
| Logistyka i magazyny | Wymiana danych między wózkami, przenośnikami i WMS | Przenośniki, sortery, wózki widłowe |
Śląsk i okolice w promieniu 50 km od Gliwic i Rybnika – gdzie działamy
Pracownia ACORE znajduje się w Knurowie, w samym centrum aglomeracji górnośląskiej. Dojeżdżamy do klientów w promieniu około 50 km od Gliwic i Rybnika, czyli na obszar, w którym leży większość największych zakładów produkcyjnych regionu. Zlecenia z reszty kraju realizujemy zdalnie i przez wysyłkę sprzętu do naszej pracowni.
| Obszar | Miejscowości | Charakter przemysłu |
|---|---|---|
| Gliwice i okolice | Gliwice, Zabrze, Knurów, Pyskowice, Rudziniec, Sośnicowice, Toszek | Motoryzacja, dostawcy, logistyka, strefa ekonomiczna, automatyka |
| Rybnik i Subregion Zachodni | Rybnik, Żory, Rydułtowy, Radlin, Pszów, Wodzisław Śląski, Czerwionka-Leszczyny, Racibórz | Przemysł maszynowy, energetyka, producenci wyrobów metalowych, spożywczy |
| Aglomeracja Górnośląska | Katowice, Bytom, Ruda Śląska, Chorzów, Piekary Śląskie, Siemianowice Śląskie, Mysłowice, Sosnowiec, Dąbrowa Górnicza, Jaworzno | Hutnictwo, obróbka metali, usługi techniczne, energetyka |
| Południe województwa | Mikołów, Orzesze, Łaziska Górne, Tychy, Pszczyna, Jastrzębie-Zdrój, Bielsko-Biała | Motoryzacja, tworzywa sztuczne, górnictwo, dostawcy |
| Północ i zachód | Tarnowskie Góry, Lubliniec, Strzelce Opolskie, Kędzierzyn-Koźle | Przemysł chemiczny, metalowy, energetyka, wytwórcy elementów |
Region jest jednym z najlepiej przygotowanych do transformacji cyfrowej przemysłu w Polsce. Politechnika Śląska prowadzi w Gliwicach centrum przemysłu 4.0 z infrastrukturą do testowania rozwiązań IIoT, a lokalne firmy, wspierane m.in. przez specjalną strefę ekonomiczną, stopniowo wdrażają robotyzację i integrację danych z maszyn. Zapotrzebowanie na praktyczne łączenie istniejącego parku maszynowego z nowoczesnymi systemami rośnie więc zarówno w dużych zakładach, jak i w małych firmach produkcyjnych.
Nie tylko oprogramowanie – naprawa sprzętu, na którym działa integracja
Integracja działa tak długo, jak długo sprawne są urządzenia, na których się opiera. Dlatego w jednym miejscu łączymy pisanie programów z naprawą elektroniki: sterowników PLC, paneli HMI, falowników, serwonapędów, zasilaczy DIN, modułów wejść i wyjść oraz kart komunikacyjnych.
- gdy komunikacja przestaje działać, sprawdzamy, czy winne jest oprogramowanie, okablowanie czy uszkodzony układ interfejsu,
- uszkodzone karty komunikacyjne i porty naprawiamy na poziomie elementów, bez wymiany całego urządzenia,
- dla sprzętu, którego nie da się już kupić, odtwarzamy funkcję lub budujemy bramkę zastępującą uszkodzony moduł,
- po naprawie testujemy urządzenie na stanowisku w warunkach zbliżonych do pracy w maszynie.
Sprzęt możesz dowieźć do nas do Knurowa albo wysłać kurierem z dowolnego miejsca w Polsce.
Najczęstsze pytania o integrację maszyn i oprogramowanie na zamówienie
Na czym polega integracja maszyn z innymi urządzeniami i systemami?
Polega na tym, że maszyny zaczynają wymieniać dane między sobą oraz z systemami ERP, MES, bazami danych i panelami raportowymi. Wymaga to warstwy sprzętowej (sterowniki, moduły, bramki), programu realizującego komunikację oraz właściwej konfiguracji sieci i zmiennych.
Czy da się połączyć maszyny różnych producentów, które używają różnych protokołów?
Tak. Stosuje się bramki protokołów lub programy pośredniczące, które odczytują dane w jednym standardzie (np. Modbus, protokół producenta) i udostępniają je w innym (np. OPC UA, MQTT, SQL). Dzięki temu nie trzeba wymieniać maszyn.
Czy można zintegrować starą maszynę, która nie ma portu komunikacyjnego?
Tak. Stosuje się retrofit nieinwazyjny: moduły odczytujące sygnały pracy, czujniki do zliczania sztuk, przekładniki prądowe i bramkę brzegową, która przekazuje dane dalej. Zwykle nie wymaga to ingerencji w oryginalny program maszyny.
Co zrobić, gdy protokół maszyny jest zamknięty lub nie ma dokumentacji?
Rejestrujemy ruch na łączu w trakcie normalnej pracy maszyny, porównujemy ramki z działaniami operatora, odtwarzamy komunikację na stanowisku testowym i dopiero potem podłączamy ją na stałe. Wynikiem jest własny sterownik protokołu i dokumentacja ramek.
Czym jest prototyp komunikacji i dlaczego warto go zrobić?
To niewielki, szybko zbudowany układ, który sprawdza w praktyce, czy dane z maszyny da się odczytać i przekazać dalej. Zdejmuje największe ryzyka projektu, pozwala oszacować zakres prac i unikać kosztownych błędów przy wdrożeniu na całej linii.
Czy integracja wymaga zatrzymania produkcji?
Większość prac wykonujemy na stanowisku testowym, bez wpływu na produkcję. Próby na maszynie planujemy w uzgodnionych oknach serwisowych, a podłączenia pasywne (odczyt sygnałów) często można zrobić w trakcie pracy bez ingerencji w sterowanie.
Jakie systemy ERP i MES można połączyć z maszynami?
Łączymy się z systemami klienta przez ich oficjalne interfejsy: bazy danych, API, pliki wymiany lub dedykowane moduły. Nie wymieniamy ERP ani MES; dostosowujemy integrację do tego, co firma już używa.
Czy po zakończeniu projektu otrzymamy kod źródłowy i dokumentację?
Tak. Klient otrzymuje kod źródłowy programów, projekty sterowników, konfigurację urządzeń, dokumentację sygnałów i schematy komunikacji. Zasady praw do kodu ustalamy w umowie przed rozpoczęciem prac.
Jak zabezpieczacie sieć przemysłową po podłączeniu maszyn?
Stosujemy segmentację sieci, brak bezpośredniego dostępu z internetu, uwierzytelnione i szyfrowane połączenia zdalne, indywidualne konta z minimalnymi uprawnieniami oraz kopie zapasowe konfiguracji. Przepływy danych dokumentujemy, aby dział IT mógł je zatwierdzić.
Czy realizujecie zlecenia w Gliwicach, Rybniku i okolicznych miastach?
Tak. Dojeżdżamy do klientów w promieniu około 50 km od Gliwic i Rybnika, m.in. do Zabrza, Knurowa, Katowic, Tychów, Żor, Wodzisławia Śląskiego, Racibórza, Pszczyny, Mikołowa i Tarnowskich Gór. Zlecenia z całej Polski realizujemy zdalnie lub przez wysyłkę sprzętu do naszej pracowni.
Ile kosztuje integracja maszyn lub prototyp komunikacji?
Zależy to od liczby maszyn, typów sterowników, stanu dokumentacji i zakresu danych. Dlatego wycena jest indywidualna i bezpłatna po wstępnej analizie. Skontaktuj się telefonicznie lub mailowo i opisz swój park maszynowy.
W jakich godzinach pracujecie?
Pracujemy od poniedziałku do piątku, w godzinach 8:00–16:00. Zapytania przesłane poza tymi godzinami obsługujemy w najbliższym dniu roboczym.
Chcesz połączyć swoje maszyny i systemy? Opisz, co dziś działa osobno
Prześlij listę maszyn, marki sterowników i kilka zdjęć szaf lub tabliczek znamionowych. Zaproponujemy prototyp, który pokaże efekt na jednej maszynie, i przygotujemy bezpłatną, indywidualną wycenę.
Zadzwoń: +48 504 511 170Pon–pt 8:00–16:00 | biuro@acore.pl | Knurów, Śląsk
Obszar działania: Śląsk w promieniu 50 km od Gliwic i Rybnika oraz cała Polska
Integracje i programy realizujemy dla firm z Gliwic, Rybnika i okolicznych miast, a także dla klientów z całego kraju. Sprzęt do naprawy możesz wysłać kurierem.
- Gliwice
- Rybnik
- Knurów
- Zabrze
- Pyskowice
- Rudziniec
- Sośnicowice
- Toszek
- Bytom
- Ruda Śląska
- Chorzów
- Katowice
- Piekary Śląskie
- Siemianowice Śląskie
- Mysłowice
- Sosnowiec
- Dąbrowa Górnicza
- Jaworzno
- Tarnowskie Góry
- Mikołów
- Orzesze
- Łaziska Górne
- Tychy
- Pszczyna
- Żory
- Jastrzębie-Zdrój
- Wodzisław Śląski
- Rydułtowy
- Radlin
- Pszów
- Czerwionka-Leszczyny
- Racibórz
- Kędzierzyn-Koźle
- Strzelce Opolskie
- Lubliniec
- Bielsko-Biała