Programme und Kommunikationsprototypen für Maschinen – ACORE, Schlesien
Gleiwitz, Rybnik, Knurów und Umgebung im Umkreis von 50 km – von der Idee zur funktionierenden Integration
Häufig gesuchte Themen:
Kurze Antwort
Maschinenintegration bedeutet, dass Geräte verschiedener Hersteller untereinander sowie mit ERP, MES und Datenbanken Daten austauschen. Am sichersten beginnt man mit einem kleinen Prototyp (Proof of Concept) an einer Maschine: Wir prüfen Protokoll, Datenumfang und Latenzen, bevor über den Rollout auf der gesamten Linie entschieden wird. ACORE aus Knurów schreibt Programme für SPS, Gateways und Middleware, baut Teststände und repariert außerdem die Hardware, auf der die Lösung läuft. Wir bedienen Gleiwitz (Gliwice), Rybnik und die Umgebung im Umkreis von etwa 50 km sowie Aufträge aus ganz Polen und dem Ausland. Das Angebot ist individuell und nach einer ersten Analyse kostenlos.
Warum Produktionsunternehmen zunehmend Maschinenintegration und individuelle Software suchen
Ein typischer Betrieb in Schlesien hat einen über Jahre gewachsenen Maschinenpark: eine Presse aus den neunziger Jahren, eine neue Verpackungslinie, einen mit einem geförderten Projekt gekauften Roboter, eine Waage mit Etikettendrucker und mehrere Steuerungen verschiedener Marken. Jedes dieser Geräte arbeitet für sich und ist oft die einzige Informationsquelle über den eigenen Betrieb. Produktionsdaten erreichen den Schichtleiter auf Papier, in Excel oder gar nicht.
Wenn die Auftragszahl steigt, Kunden Chargenrückverfolgung erwarten und die Buchhaltung die realen Produktkosten kennen will, reicht manuelles Abtippen nicht mehr aus. Dann wird ein Programm gebraucht, das Maschinen untereinander und mit IT-Systemen verbindet. Fertige Pakete passen selten zu Geräten verschiedener Jahrzehnte und Hersteller, deshalb entsteht Software, die auf den konkreten Maschinenpark zugeschnitten ist.
Unser Kern ist Hardware: Reparaturen von Steuerungen, Antrieben, HMI-Panels, Netzteilen und Kommunikationskarten. Deshalb sind die Programme, die wir schreiben, auf reale Hallenbedingungen ausgelegt: Störungen, lange Kabel, alte serielle Schnittstellen und fehlende Dokumentation. Wir kennen diese Geräte bis auf die Leiterplatte, was die Diagnose beschleunigt, wenn die Kommunikation einfach nicht startet.
Mit welchen Problemen Unternehmen kämpfen – die häufigsten Hürden der Integration
Gespräche mit Instandhaltungsabteilungen und Produktionsleitern sowie Branchenveröffentlichungen zeigen, dass die Hürden seit Jahren dieselben sind. Die folgende Tabelle fasst die häufigsten zusammen, zusammen mit unserem Lösungsweg.
| Problem | Folge für das Unternehmen | Unsere Lösung |
|---|---|---|
| Maschinen verschiedener Hersteller sprechen nicht dasselbe Protokoll | Keine einheitliche Sicht auf die Produktion, manuelle Datenerfassung | Protokoll-Gateway oder Middleware, die Daten in ein gemeinsames Format übersetzt (OPC UA, MQTT, SQL) |
| Eine ältere Maschine hat keine Kommunikationsschnittstelle | Daten nicht verfügbar ohne Austausch der ganzen Maschine | Nicht-invasives Retrofit: Eingangsmodule, Sensoren, Stromwandler, Edge-Gateway |
| Das Herstellerprotokoll ist geschlossen oder undokumentiert | Abhängigkeit vom Herstellerservice, keine Erweiterungsmöglichkeit | Analyse des Leitungsverkehrs, Rekonstruktion der Frames, eigener Protokolltreiber und Tests am Teststand |
| Daten leben in Excel und auf Papier | Tippfehler, verspätete Berichte, keine Chargenverfolgung | Automatische Erfassung von Ereignissen und Zählern in SQL, Integration mit ERP oder MES |
| Keine Zeit für Stillstand und Versuche an der laufenden Linie | Angst vor jeder Änderung, Projekte werden verschoben | Prototyp am Teststand, schrittweiser Rollout, Pilot an einer Maschine |
| Keine Dokumentation und kein Autor des SPS-Programms | Niemand weiß, was geändert werden darf, Ausfallrisiko nach jeder Änderung | Projektsicherung, Aufräumen der Variablen, Signaldokumentation und Kommunikationsschemata |
| Sorge um die Cybersicherheit nach dem Anschluss der Maschinen ans Netz | IT-Abteilung blockiert Projekte | Netzwerksegmentierung, kein direkter Internetzugang, authentifizierte Verbindungen, minimale Rechte |
| Unsicherheit, ob sich die Investition lohnt | Projekte werden auf später verschoben | Kleiner Prototyp mit messbarem Ergebnis (z. B. automatischer Stück- und Stillstandszähler) als erster Schritt |
Der häufigste Fehler
Unternehmen versuchen, sofort die ganze Halle zu integrieren. Deutlich wirksamer ist es, eine Maschine oder einen Engpass auszuwählen, einen Prototyp zu bauen, das Ergebnis zu zeigen und die Lösung erst dann auf weitere Geräte auszuweiten.
Was wir schreiben und bauen – Umfang der Programme und Kommunikationsprototypen
Hinter dem Begriff „Maschinenintegration“ verbergen sich mehrere Arbeitsebenen. In der Praxis verbinden wir sie zu einem Projekt, aber es lohnt sich, sie zu unterscheiden, weil jede andere Kompetenzen und Werkzeuge erfordert.
- SPS-Programme: Logik des Datenaustauschs, Puffer, Quittierungen, Fehlerbehandlung und Wiederherstellung der Kommunikation nach Spannungsausfall,
- Protokolltreiber für Geräte mit serieller Schnittstelle: Waagen, Etikettendrucker, Codeleser, Messgeräte, ältere Steuerungen,
- Middleware auf einem Industrie-PC oder Edge-Gateway, die Daten aus Maschinen liest und weiterleitet,
- Anbindung an SQL-Datenbanken, ERP-, MES- und WMS-Systeme: Aufträge, Zähler, Status, Qualitätsergebnisse,
- Signalaustausch zwischen Maschinen: Bereitschaftsquittierungen, Übergabe von Produkten zwischen Stationen, Zusammenspiel von Roboter, Förderer und Bildverarbeitung,
- Dashboards und Berichte: einfache Panels für den Schichtleiter, Alarme per E-Mail oder SMS, Export nach CSV und XML,
- Teststände und Maschinensimulatoren, mit denen ein Programm geprüft werden kann, ohne die Produktion anzuhalten.
Für größere Projekte mit vollständiger Prozessvisualisierung binden wir unsere Lösungen an übergeordnete Systeme an, die in einem eigenen Artikel zur Maschinenintegration mit SCADA beschrieben sind. Dieser Text konzentriert sich auf die frühere Ebene: wie die Kommunikation selbst entsteht und wie man sie sicher prüft.
Warum man mit einem Prototyp (Proof of Concept) beginnen sollte
Ein Kommunikationsprototyp ist ein kleiner, schnell gebauter Aufbau, der beweist, dass sich Daten einer bestimmten Maschine lesen, verarbeiten und weitergeben lassen. Er ist keine Showversion, sondern die erste Phase des eigentlichen Projekts, die dessen größte Risiken beseitigt.
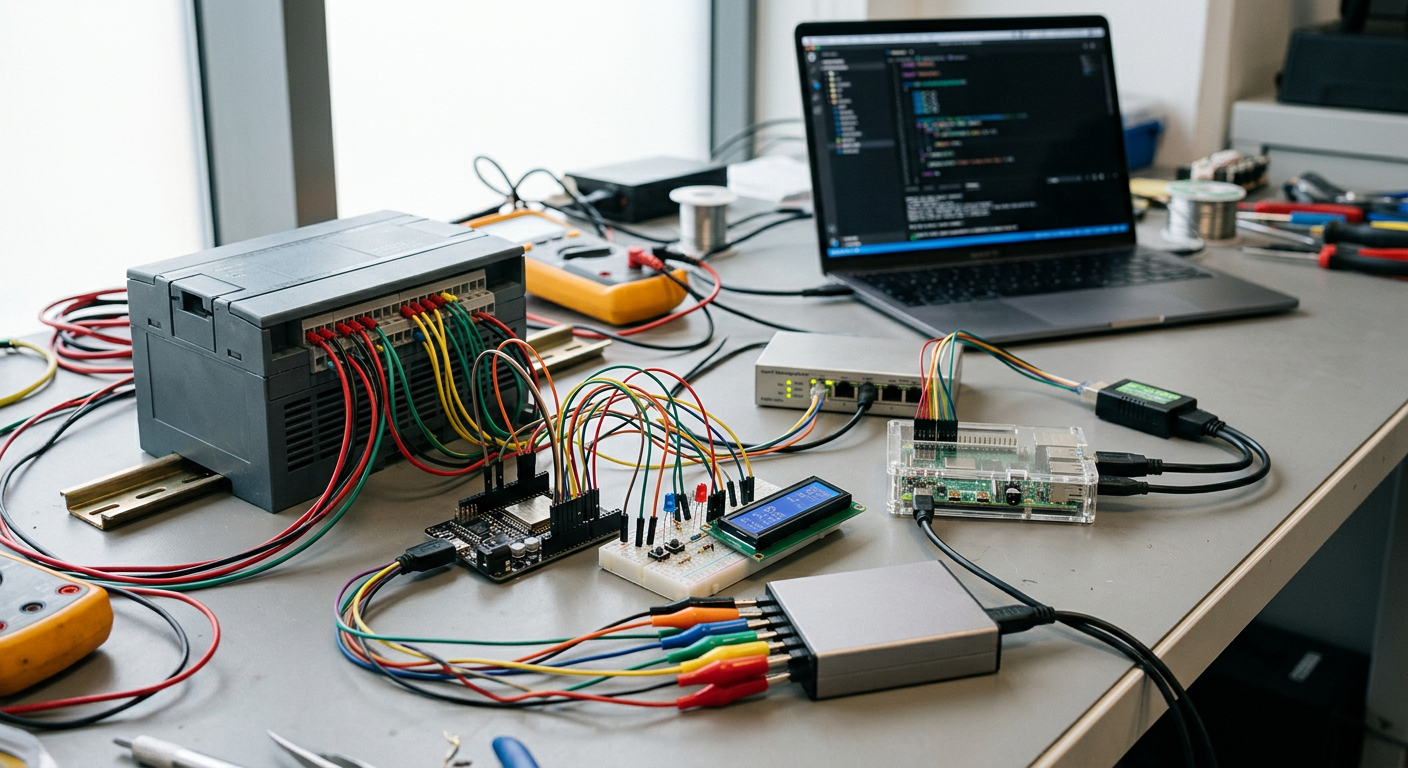
Ein Prototyp beantwortet Fragen, die sich auf dem Papier nicht klären lassen: Sendet die Maschine Daten tatsächlich so, wie es die Dokumentation sagt, wie oft aktualisiert sie Werte, ist die Verbindung gegenüber Störungen von Frequenzumrichtern robust, erfüllen die Latenzen die Prozessanforderungen und bleibt die Maschinensicherheit unberührt.
- Gespräch und erste Analyse: Liste der Maschinen, Steuerungsmarken, Datenumfang, Geschäftsziel und Stellen, an denen heute Informationen verloren gehen.
- Schnittstellenerkundung: Prüfung von Anschlüssen, Protokollen, Adressen und Dokumentation oder, falls diese fehlt, Analyse des Leitungsverkehrs.
- Aufbau eines Teststands: Nachbildung der Kommunikation auf dem Tisch, mit Maschinensimulation oder einem ausgebauten Gerät.
- Software-Prototyp: Lesen, Schreiben, Fehlerbehandlung, Ereignisprotokoll und erste Ergebnisse in einer einfachen Ansicht.
- Versuch an der Maschine in einem vereinbarten Servicefenster, ohne Eingriff in Sicherheitskreise.
- Auswertung mit dem Kunden und Entscheidung: weiterentwickeln, Ansatz ändern oder in dieser Phase beenden.
So wissen wir, was der Rollout wirklich kostet und wie lange er dauert, bevor der Kunde ein größeres Budget bindet. Das Angebot für das Gesamtprojekt beruht dann auf geprüften Fakten statt auf Annahmen.
Werkzeuge und Technologien – was wir einsetzen
Wir schreiben keine einzelne Technologie vor. Wir wählen Werkzeuge passend zu dem, was beim Kunden bereits läuft, damit die Instandhaltung die Lösung nach dem Projekt selbstständig verstehen und betreiben kann.
| Ebene | Beispielhafte Technologien | Zweck |
|---|---|---|
| SPS-Steuerungen | Siemens TIA Portal, Codesys, Mitsubishi GX Works, Omron Sysmac, Beckhoff TwinCAT, Studio 5000, Sprachen nach IEC 61131-3 | Logik des Datenaustauschs direkt an der Maschine, Ereignis- und Alarmbehandlung |
| Mikrocontroller und Prototypenplatinen | ESP32, STM32, Arduino, Raspberry Pi | Schnelle Prototypen, Gateways für einfache Geräte, Signalleser, Konverter |
| Schnittstellen | RS-232, RS-485, CAN, Ethernet, digitale und analoge Ein- und Ausgänge, 4–20-mA-Stromschleife | Physische Verbindung zu älteren und neueren Geräten |
| Protokolle | Modbus RTU/TCP, OPC UA, MQTT, PROFINET, EtherNet/IP, Herstellerprotokolle (z. B. S7, FINS, MC), eigene ASCII-Frames | Datenaustausch zwischen Maschinen, Gateways und übergeordneten Systemen |
| Middleware | Python, C# und .NET, Node.js, Node-RED, Hintergrunddienste | Lesen aus Maschinen, Verarbeitung, Pufferung und Veröffentlichung von Daten |
| Daten und Integrationen | SQL (PostgreSQL, SQL Server, MariaDB), REST-API, CSV- und XML-Dateien, Nachrichtenwarteschlangen | Ereignisprotokoll, Anbindung an ERP, MES und WMS, Berichte |
| Ansichten und Berichte | Web-Panels, Grafana, einfache Desktop-Anwendungen, E-Mail-Berichte | Information für Schichtleiter und Instandhaltung |
Alte Schnittstellen und geschlossene Protokolle – wie wir Maschinen ohne Dokumentation angehen
Die größte Auftragsgruppe sind Maschinen, die über eine serielle Verbindung oder ein eigenes, undokumentiertes Protokoll kommunizieren und deren Hersteller nicht mehr existiert oder das Gerät nicht mehr unterstützt. Eine solche Maschine ist für die Integration nicht verloren.
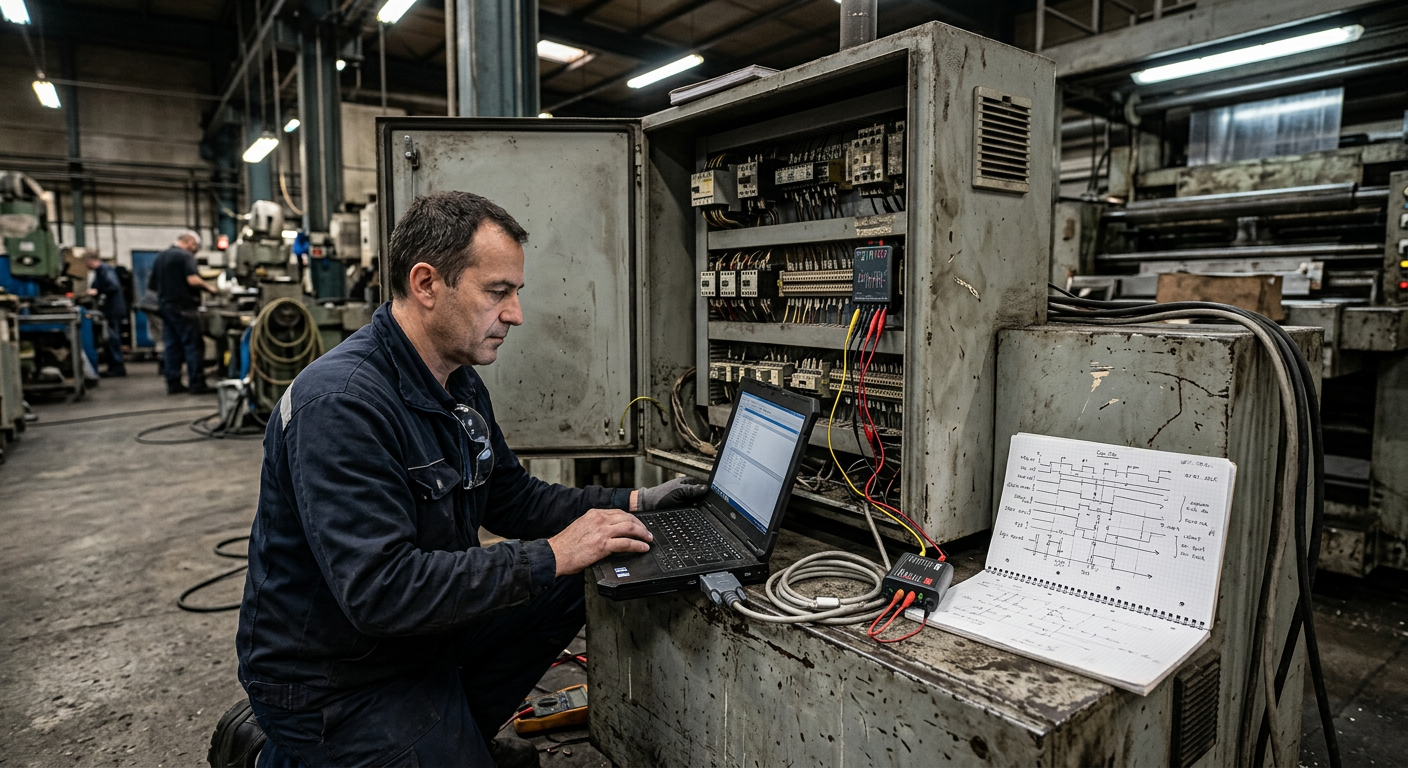
- wir zeichnen den Verkehr auf der Leitung während des normalen Maschinenbetriebs auf (passives Mitlesen, ohne Einfluss auf den Prozess),
- wir vergleichen Frames mit Bedienhandlungen und Anzeigeänderungen, um Bedeutung von Feldern, Prüfsummen und Markern abzuleiten,
- wir stellen die Kommunikation am Teststand mit eigenem Programm nach und prüfen die Antworten des Geräts,
- erst nach Bestätigung der Korrektheit schließen wir die Lösung dauerhaft an und dokumentieren die Frames,
- ist die Schnittstelle selbst beschädigt, reparieren wir die Kommunikationskarte oder den Transceiver auf Bauteilebene.
| Gerätetyp | Typische Schnittstelle | Häufiges Problem | Lösung |
|---|---|---|---|
| Industriewaage | RS-232 oder RS-485, ASCII-Frames | Frames mit unterschiedlichen Zeilenende-Markern, instabile Anzeige | Eigener Parser, Filterung, Bestätigung der Stabilität des Ergebnisses |
| Etikettendrucker | Ethernet, USB, serielle Schnittstelle, Etikettensprache | Vorlagenwechsel erfordert Bediener | Automatisches Senden von Vorlagen mit Auftragsdaten |
| Frequenzumrichter und Antrieb | Modbus RTU, PROFINET, EtherNet/IP | Störungen, fehlender RS-485-Abschluss, falsche Registerzuordnung | Korrektur der Verkabelung, Registerkarte, Prüfung der Antworten |
| Ältere Presse oder Verpackungsmaschine | Kein Anschluss, nur 24-V-Signale | Keinerlei digitale Daten | Eingangsmodule, Zykluszähler, Stromwandler, Edge-Gateway |
| Roboter und Förderer | E/A-Signale, PROFINET, Herstellerprotokolle | Keine Synchronisation, Zeitkollisionen | Zustandsautomat in der SPS, beidseitige Quittierungen, Timeouts |
| Codeleser und Kamera | Ethernet TCP, RS-232 | Doppelte Lesungen, keine Verknüpfung mit der Auftragsnummer | Programm, das die Lesung mit dem Auftragskontext verbindet und in die Datenbank schreibt |
Von der Maschine zu ERP und MES – wie Daten durch den Betrieb fließen
Die Kommunikation mit der Maschine allein bringt keinen Nutzen, solange die Daten nicht dort ankommen, wo sie gebraucht werden. Die häufigsten Szenarien sind die automatische Rückmeldung von Stückzahlen an den Fertigungsauftrag, die Übernahme von Prozessparametern aus dem System in die Maschine und die Erfassung von Stillstandszeiten mit Ursache.
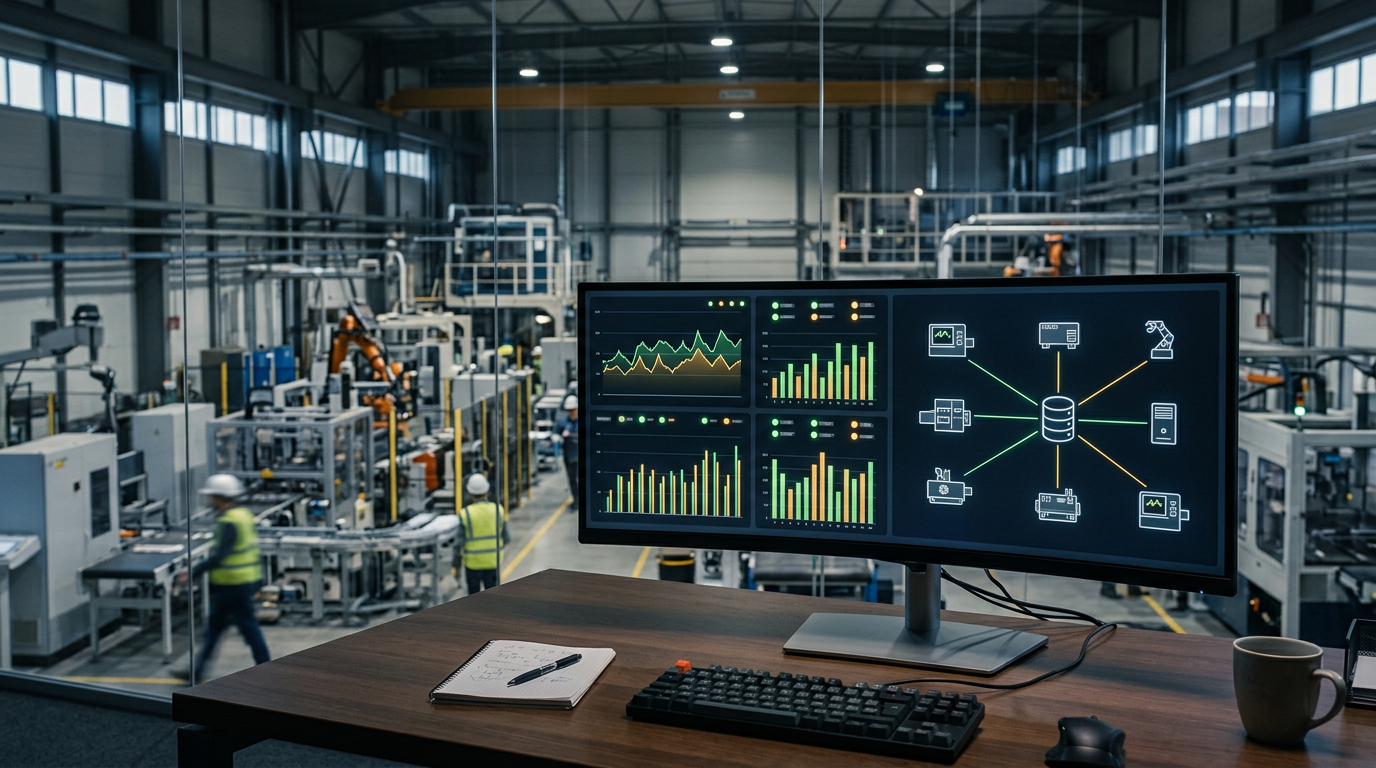
- ein Auftrag aus dem ERP geht an die Maschine: Artikelnummer, Menge, Rezeptur oder Bearbeitungsprogramm,
- die Maschine meldet an das ERP zurück: Gut- und Schlechtstücke, Laufzeit, Stillstandszeit, Chargennummer,
- Qualitätsereignisse von Lesern und Kameras werden mit der Auftragsnummer verknüpft und in der Datenbank gespeichert,
- Alarme und Parameterüberschreitungen werden per E-Mail oder SMS an die richtige Person gesendet,
- Energie- und Materialverbrauch wird auftragsbezogen erfasst, sodass sich die realen Produktkosten berechnen lassen.
Wir binden uns über die offiziellen Schnittstellen an die bestehenden Systeme des Kunden an: Datenbanken, APIs, Austauschdateien oder dedizierte Module. Wir gehen nicht von einem Austausch des ERP oder MES aus: Wir arbeiten mit dem, was das Unternehmen bereits hat und täglich nutzt.
Beispielszenarien der Integration für Betriebe in der Region
Die folgenden Szenarien sind typische Aufgaben für Unternehmen unserer Region. Sie zeigen Größenordnung und Charakter der Arbeiten und beschreiben keinen konkreten Kunden.
| Szenario | Arbeitsumfang | Ergebnis für das Unternehmen |
|---|---|---|
| Stück- und Stillstandszähler an einer alten Presse | Eingangsmodul, Zyklussignale, Edge-Gateway, SQL-Erfassung, einfacher Bericht | Leistungsdaten ohne Maschinenaustausch, Grundlage für Wartungsplanung |
| Waage und Drucker mit dem Fertigungsauftrag verbunden | Programm, das die Waage liest, Auftragsdaten aus dem ERP holt und Etiketten druckt | Kein manuelles Abtippen, weniger Etiketten- und Chargenfehler |
| Zwei Maschinen verschiedener Hersteller übergeben sich das Produkt | Zustandsautomat in der SPS, Bereitschaftsquittierungen, Fehler- und Timeout-Behandlung | Reibungsloser Produktfluss, keine Kollisionen, kürzere Zykluszeit |
| Ein CNC-Maschinenpark meldet an ein System | Lesen von Zählern, Status und Alarmen, Vereinheitlichung der Daten verschiedener Steuerungen | Eine Sicht auf den Betrieb der Werkzeugmaschinen und Stillstandsübersicht |
| Robotisierter Arbeitsplatz mit Kamera und Codeleser | Datenaustausch Roboter – Kamera – SPS, Ergebnisprotokoll, Verknüpfung mit der Charge | Qualitätsverfolgung und vollständige Chargenhistorie |
| Biogas- oder Energieanlage mit vielen Steuerungen | Datenerfassung aus mehreren SPS, gemeinsames Format, Alarmierung, Archivierung | Ein Ort zur Anzeige der Parameter und schnellere Fehlerdiagnose |
SPS-Programmierung für die Kommunikation – worauf wir achten
Ein Datenaustauschprogramm in der Steuerung ist eine andere Aufgabe als die Steuerung der Maschine selbst. Es muss robust sein gegenüber Verbindungsverlust, wiederholten Frames, verspäteten Antworten und dem Neustart des Geräts auf der Gegenseite. Im Folgenden die Grundregeln, die wir in jedem Projekt anwenden.
- Kommunikation ist von der Prozesslogik getrennt: Ein Leitungsausfall darf die Maschine nicht stoppen oder ihren sicheren Zustand ändern,
- jeder Austausch hat eine Quittierung und ein Zeitlimit; fehlende Antwort ist ein behandeltes Ereignis und kein undefinierter Zustand,
- externe Daten werden validiert (Bereiche, Typen, Prüfsummen), bevor sie den Maschinenbetrieb beeinflussen,
- Variablen haben lesbare Namen und Beschreibungen, die Signalliste wird als eigene Datei dokumentiert,
- das Programm hat Diagnose: Fehlerzähler, letzte gültige Lesung, Zeitstempel und eine leicht einsehbare Kommunikationsanzeige,
- vor jeder Änderung erstellen wir eine Projektsicherung und übergeben anschließend eine vollständige Version mit Änderungsbeschreibung.
Maschinensicherheit
Wir greifen nicht in Sicherheitsfunktionen von Maschinen ein (STOPP-Kreise, Lichtvorhänge, Sicherheitssteuerungen), ohne Abstimmung mit der für deren Konformität verantwortlichen Person. Die Datenintegration erfolgt neben diesen Kreisen, nicht anstelle von ihnen.
Cybersicherheit und Eigentum am Code – was man von einem Auftragnehmer erwarten sollte
Die Anbindung von Maschinen an das Betriebsnetz erhöht das Risiko, wenn sie ohne Plan erfolgt. Deshalb enthält jedes Projekt grundlegende Schutzprinzipien für Industrienetze im Sinne der IEC 62443.
- Netzwerksegmentierung: Maschinen in einem eigenen Subnetz, Zugriff nur über ein kontrolliertes Gateway,
- kein direktes Exponieren von Steuerungen im Internet; Fernzugriff nur über einen authentifizierten, verschlüsselten Kanal,
- individuelle Konten und minimale Rechte, Änderung der Standardpasswörter der Geräte,
- Sicherungen der SPS-Projekte, Gateway-Konfigurationen und Middleware-Programme,
- Dokumentation von IP-Adressen, Ports und Datenflüssen, damit die IT-Abteilung sie prüfen und freigeben kann.
Nach Projektende erhält der Kunde alle Unterlagen: Quellcode der Programme, Steuerungsprojekte, Gerätekonfiguration, Signaldokumentation und Kommunikationsschemata. Die Rechte am Code werden vor Arbeitsbeginn im Vertrag vereinbart, damit das Unternehmen nicht von einem einzigen Auftragnehmer abhängig wird.
So läuft die Zusammenarbeit Schritt für Schritt ab
- Kontakt per Telefon oder E-Mail: Sie beschreiben Maschinen, Problem und Ziel. Es genügen Steuerungsmarken und einige Fotos von Typenschildern und Schränken.
- Erste Analyse und Angebot für den Prototyp: kostenlos, individuell, mit klarem Umfang und Erfolgskriterien.
- Prototyp am Teststand und Versuch an der Maschine zum vereinbarten Termin.
- Auswertung der Ergebnisse und Plan für einen schrittweisen Rollout mit vereinbarten Servicefenstern.
- Umsetzung, Inbetriebnahme und Abnahme gemeinsam mit der Instandhaltung des Kunden.
- Schulung, Dokumentation und weitere Betreuung: Bei Hardwareausfall reparieren wir Steuerungen, Panels und Netzteile in unserer Werkstatt in Knurów.
Wir arbeiten an Werktagen, Montag bis Freitag von 8:00 bis 16:00 Uhr (MEZ). Anfragen außerhalb dieser Zeiten bearbeiten wir am nächsten Werktag.
Branchen und Betriebe, für die wir Integrationen umsetzen
| Branche | Typischer Integrationsbedarf | Beispielgeräte |
|---|---|---|
| Automobil und Zulieferer | Chargenverfolgung, Verknüpfung von Stationen, Daten aus Montagelinien | Roboter, Pressen, Bildverarbeitungssysteme, Montagestationen |
| Metallbearbeitung und CNC | Datenerfassung aus Werkzeugmaschinen, Stillstandsplanung, Lesen von Zählern und Alarmen | CNC-Werkzeugmaschinen, Abkantpressen, Schweißgeräte |
| Kunststoff und Verpackung | Stückzähler, Rezepturen, Verknüpfung mit dem Auftrag | Spritzgießmaschinen, Verpackungslinien, Waagen |
| Lebensmittel und FMCG | Chargenverfolgung, Etikettierung, Qualitätsberichte | Verpackungslinien, Kontrollwaagen, Etikettendrucker |
| Energie, Biogas, Fernwärme | Datenerfassung aus vielen Steuerungen, Alarme, Archivierung | Blockheizkraftwerke, Prozesssteuerungen, Automatisierungssysteme |
| Bergbau und Schwerindustrie | Daten aus Geräten mit langem Lebenszyklus, Lesen älterer Schnittstellen | Antriebe, Steuerungen, Messsysteme |
| Logistik und Lager | Datenaustausch zwischen Fahrzeugen, Förderern und WMS | Förderer, Sorter, Gabelstapler |
Schlesien und die Umgebung im Umkreis von 50 km um Gleiwitz (Gliwice) und Rybnik – wo wir tätig sind
Die Werkstatt von ACORE befindet sich in Knurów, im Herzen des oberschlesischen Ballungsraums. Wir fahren zu Kunden im Umkreis von etwa 50 km um Gleiwitz und Rybnik, also in das Gebiet, in dem die meisten großen Produktionsbetriebe der Region liegen. Aufträge aus dem Rest des Landes bearbeiten wir aus der Ferne und durch Hardwareversand in unsere Werkstatt.
| Gebiet | Orte | Industrieller Charakter |
|---|---|---|
| Gleiwitz und Umgebung | Gliwice (Gleiwitz), Zabrze (Hindenburg), Knurów, Pyskowice (Peiskretscham), Rudziniec, Sośnicowice, Toszek (Tost) | Automobil, Zulieferer, Logistik, Wirtschaftszone, Automatisierung |
| Rybnik und westliche Subregion | Rybnik, Żory (Sohrau), Rydułtowy, Radlin, Pszów, Wodzisław Śląski (Loslau), Czerwionka-Leszczyny, Racibórz (Ratibor) | Maschinenbau, Energie, Metallprodukte, Lebensmittel |
| Oberschlesischer Ballungsraum | Katowice (Kattowitz), Bytom (Beuthen), Ruda Śląska, Chorzów, Piekary Śląskie, Siemianowice Śląskie, Mysłowice, Sosnowiec, Dąbrowa Górnicza, Jaworzno | Hüttenwesen, Metallbearbeitung, technische Dienstleistungen, Energie |
| Süden der Woiwodschaft | Mikołów (Nikolai), Orzesze, Łaziska Górne, Tychy (Tichau), Pszczyna (Pless), Jastrzębie-Zdrój, Bielsko-Biała (Bielitz-Biala) | Automobil, Kunststoffe, Bergbau, Zulieferer |
| Norden und Westen | Tarnowskie Góry (Tarnowitz), Lubliniec (Lublinitz), Strzelce Opolskie (Groß Strehlitz), Kędzierzyn-Koźle (Cosel) | Chemie, Metall, Energie, Komponentenhersteller |
Die Region gehört zu den am besten auf die digitale Transformation der Industrie vorbereiteten in Polen. Die Schlesische Technische Universität betreibt in Gleiwitz ein Zentrum für Industrie 4.0 mit Infrastruktur zum Testen von IIoT-Lösungen, und lokale Unternehmen, unterstützt unter anderem durch eine Sonderwirtschaftszone, führen schrittweise Robotisierung und Datenintegration von Maschinen ein. Der Bedarf, den vorhandenen Maschinenpark praktisch mit modernen Systemen zu verbinden, wächst daher sowohl in großen Betrieben als auch in kleinen Produktionsfirmen.
Nicht nur Software – Reparatur der Hardware, auf der die Integration läuft
Eine Integration funktioniert nur so lange, wie die Geräte, auf die sie sich stützt, intakt sind. Deshalb verbinden wir an einem Ort das Schreiben von Programmen mit der Reparatur von Elektronik: SPS-Steuerungen, HMI-Panels, Frequenzumrichter, Servoantriebe, Hutschienen-Netzteile, E/A-Module und Kommunikationskarten.
- wenn die Kommunikation ausfällt, prüfen wir, ob Software, Verkabelung oder ein beschädigter Schnittstellenbaustein die Ursache ist,
- beschädigte Kommunikationskarten und Anschlüsse reparieren wir auf Bauteilebene, ohne das ganze Gerät auszutauschen,
- für Hardware, die nicht mehr zu kaufen ist, stellen wir die Funktion wieder her oder bauen ein Gateway, das das ausgefallene Modul ersetzt,
- nach der Reparatur testen wir das Gerät am Teststand unter betriebsnahen Bedingungen.
Sie können die Hardware nach Knurów bringen oder per Kurier aus ganz Polen und Europa senden.
Häufige Fragen zu Maschinenintegration und individueller Software
Was bedeutet die Integration von Maschinen mit anderen Geräten und Systemen?
Maschinen tauschen Daten untereinander sowie mit ERP, MES, Datenbanken und Berichtspanels aus. Dafür sind eine Hardwareebene (Steuerungen, Module, Gateways), ein Programm für die Kommunikation und eine passende Konfiguration von Netzwerk und Variablen erforderlich.
Lassen sich Maschinen verschiedener Hersteller mit unterschiedlichen Protokollen verbinden?
Ja. Es werden Protokoll-Gateways oder Middleware-Programme eingesetzt, die Daten in einem Standard lesen (z. B. Modbus, Herstellerprotokoll) und in einem anderen bereitstellen (z. B. OPC UA, MQTT, SQL). Die Maschinen müssen nicht ausgetauscht werden.
Kann eine alte Maschine ohne Kommunikationsschnittstelle integriert werden?
Ja. Es wird ein nicht-invasives Retrofit eingesetzt: Module, die Betriebssignale lesen, Sensoren zum Zählen von Stücken, Stromwandler und ein Edge-Gateway, das die Daten weitergibt. In der Regel ist kein Eingriff in das Originalprogramm der Maschine nötig.
Was tun, wenn das Protokoll der Maschine geschlossen oder undokumentiert ist?
Wir zeichnen den Verkehr auf der Leitung im normalen Betrieb auf, vergleichen Frames mit Bedienhandlungen, stellen die Kommunikation am Teststand nach und schließen sie erst dann dauerhaft an. Ergebnis sind ein eigener Protokolltreiber und eine Frame-Dokumentation.
Was ist ein Kommunikationsprototyp und warum sollte man ihn bauen?
Es ist ein kleiner, schnell gebauter Aufbau, der in der Praxis prüft, ob sich Daten der Maschine lesen und weitergeben lassen. Er beseitigt die größten Projektrisiken, hilft den Umfang abzuschätzen und vermeidet kostspielige Fehler beim Rollout auf der gesamten Linie.
Erfordert die Integration einen Produktionsstillstand?
Der Großteil der Arbeiten erfolgt am Teststand ohne Einfluss auf die Produktion. Versuche an der Maschine planen wir in vereinbarten Servicefenstern, und passive Anschlüsse (Signallesung) sind oft im Betrieb ohne Eingriff in die Steuerung möglich.
Welche ERP- und MES-Systeme lassen sich mit Maschinen verbinden?
Wir binden uns über die offiziellen Schnittstellen der Kundensysteme an: Datenbanken, APIs, Austauschdateien oder dedizierte Module. Wir tauschen weder ERP noch MES aus, sondern passen die Integration an das an, was das Unternehmen bereits nutzt.
Erhalten wir nach dem Projekt Quellcode und Dokumentation?
Ja. Der Kunde erhält den Quellcode der Programme, Steuerungsprojekte, Gerätekonfiguration, Signaldokumentation und Kommunikationsschemata. Die Rechte am Code werden vor Arbeitsbeginn im Vertrag vereinbart.
Wie sichern Sie das Industrienetz nach dem Anschluss der Maschinen?
Wir setzen Netzwerksegmentierung, keinen direkten Internetzugang, authentifizierte und verschlüsselte Fernverbindungen, individuelle Konten mit minimalen Rechten und Konfigurationssicherungen ein. Die Datenflüsse dokumentieren wir, damit die IT-Abteilung sie freigeben kann.
Arbeiten Sie in Gleiwitz, Rybnik und den umliegenden Städten?
Ja. Wir fahren zu Kunden im Umkreis von etwa 50 km um Gleiwitz und Rybnik, u. a. nach Zabrze, Knurów, Kattowitz, Tichau, Sohrau, Loslau, Ratibor, Pless, Nikolai und Tarnowitz. Aufträge aus ganz Polen bearbeiten wir aus der Ferne oder durch Hardwareversand in unsere Werkstatt.
Was kostet eine Maschinenintegration oder ein Kommunikationsprototyp?
Das hängt von der Anzahl der Maschinen, den Steuerungstypen, dem Stand der Dokumentation und dem Datenumfang ab. Deshalb ist das Angebot individuell und nach einer ersten Analyse kostenlos. Kontaktieren Sie uns per Telefon oder E-Mail und beschreiben Sie Ihren Maschinenpark.
Was sind Ihre Arbeitszeiten?
Wir arbeiten von Montag bis Freitag, 8:00 bis 16:00 Uhr (MEZ). Anfragen außerhalb dieser Zeiten bearbeiten wir am nächsten Werktag.
Sie möchten Ihre Maschinen und Systeme verbinden? Beschreiben Sie, was heute getrennt läuft
Senden Sie eine Liste der Maschinen, Steuerungsmarken und einige Fotos von Schränken oder Typenschildern. Wir schlagen einen Prototyp vor, der das Ergebnis an einer Maschine zeigt, und erstellen ein kostenloses, individuelles Angebot.
Anrufen: +48 504 511 170Mo–Fr 8:00–16:00 MEZ | biuro@acore.pl | Knurów, Schlesien, Polen
Einsatzgebiet: Schlesien im Umkreis von 50 km um Gleiwitz und Rybnik sowie ganz Polen
Integrationen und Programme setzen wir für Unternehmen in Gleiwitz, Rybnik und den umliegenden Städten sowie für Kunden aus dem ganzen Land um. Hardware zur Reparatur können Sie per Kurier senden.
- Gliwice (Gleiwitz)
- Rybnik
- Knurów
- Zabrze (Hindenburg)
- Pyskowice
- Rudziniec
- Sośnicowice
- Toszek
- Bytom (Beuthen)
- Ruda Śląska
- Chorzów
- Katowice (Kattowitz)
- Piekary Śląskie
- Siemianowice Śląskie
- Mysłowice
- Sosnowiec
- Dąbrowa Górnicza
- Jaworzno
- Tarnowskie Góry (Tarnowitz)
- Mikołów
- Orzesze
- Łaziska Górne
- Tychy (Tichau)
- Pszczyna (Pless)
- Żory (Sohrau)
- Jastrzębie-Zdrój
- Wodzisław Śląski (Loslau)
- Rydułtowy
- Radlin
- Pszów
- Czerwionka-Leszczyny
- Racibórz (Ratibor)
- Kędzierzyn-Koźle (Cosel)
- Strzelce Opolskie
- Lubliniec
- Bielsko-Biała
Verwandte Artikel
- Integration von Maschinen und Produktionslinien in SCADA – OPC UA, Modbus, PROFINET
- Maschinen-Retrofit für Industrie 4.0 und IoT (auf Polnisch)
- IoT für alte Maschinen nachrüsten (auf Polnisch)
- Service von HMI-Panels und SCADA-Visualisierung (auf Polnisch)
- SPS-Reparatur – alle Marken (auf Polnisch)
- Bau von SPS-Schaltschränken (auf Polnisch)