Frezarka CNC CAD/CAM to serce każdej cyfrowej pracowni protetycznej i coraz większej liczby gabinetów stomatologicznych pracujących w systemie chairside. To właśnie na niej powstają korony, mosty, licówki, nakłady, elementy protez szkieletowych oraz — coraz częściej — indywidualne łączniki i prowadniki implantologiczne z tytanu i cyrkonu. Awaria takiej maszyny oznacza natychmiastowy przestój całej produkcji: zlecenia się kumulują, terminy dla pacjentów się przesuwają, a każdy dzień bez frezarki to realna strata finansowa. Jednocześnie zakup nowej maszyny 5-osiowej klasy imes-icore CORiTEC, vhf S5 czy Zirkonzahn M5 to wydatek liczony w dziesiątkach, a często ponad stu tysiącach złotych.
Większość awarii frezarek dentystycznych to typowe usterki elektromechaniczne — uszkodzone wrzeciono, zużyta zmieniarka narzędzi, wadliwy czujnik kalibracji osi czy awaria płyty sterującej komunikacją z oprogramowaniem CAM (exocad, DentalCAD, VHF DentalCAM, Ceramill Mind). To usterki, które w większości przypadków da się naprawić bez konieczności wymiany całej maszyny.
Acore to serwis elektroniki przemysłowej i medycznej z siedzibą w Knurowie, obsługujący pracownie protetyczne i gabinety stomatologiczne w Gliwicach, Rybniku i całym regionie w promieniu 50 km.
Dlaczego przestój frezarki jest tak kosztowny
Frezarka CAD/CAM to jedyne ogniwo w łańcuchu produkcji uzupełnień protetycznych — bez niej skan i projekt CAD nie przełożą się na fizyczną koronę czy most. W przeciwieństwie do zwykłej maszyny biurowej, jej naprawa wymaga wiedzy z zakresu elektroniki precyzyjnej, napędów CNC i systemów wrzecion wysokoobrotowych — dlatego szybka i poprawna diagnostyka ma bezpośredni wpływ na to, ile dni pracownia stoi bez produkcji.
Do czego służą frezarki CNC w stomatologii i protetyce
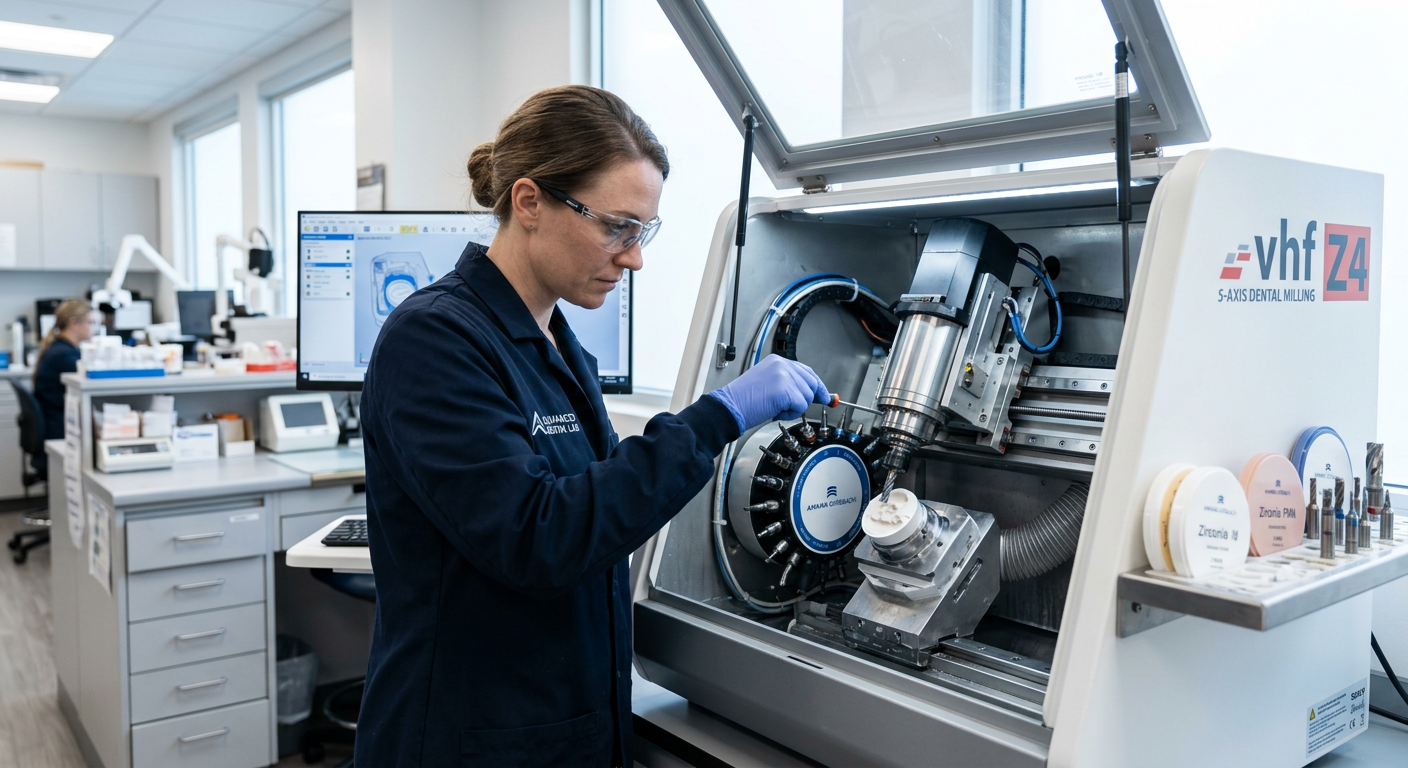
Frezarki dentystyczne CAD/CAM to precyzyjne obrabiarki CNC (najczęściej 4- lub 5-osiowe), które na podstawie projektu cyfrowego (plik STL z systemu CAD) frezują z bloczków materiału — tlenku cyrkonu, dysilikatu litu, PMMA, wosku modelowego, żywic tymczasowych, a w przypadku łączników implantologicznych również tytanu i stopów CoCr — finalny element uzupełnienia protetycznego. Wykorzystywane są do produkcji:
- koron i mostów pełnokonturowych oraz na podbudowach cyrkonowych,
- licówek i nakładów ceramicznych,
- elementów protez szkieletowych i płytowych,
- indywidualnych łączników implantologicznych (abutmentów) i prowadników chirurgicznych do implantacji,
- modeli diagnostycznych i szyn okluzyjnych z żywic frezowanych.
Producenci i modele frezarek, które naprawiamy
| Producent | Modele | Uwagi |
|---|---|---|
| Roland DGSHAPE | DWX-52DCi, DWX-53DC, DWX-42W, DWX-4W | Bardzo popularne w Polsce frezarki 4- i 5-osiowe, oprogramowanie VPanel, wrzeciono szybkoobrotowe |
| vhf camfacture | S1, S2, S4, S5, K5, R5, Z4, DLM5 | Niemieckie frezarki suche i mokre, szeroki zakres materiałów: cyrkon, tytan, wosk, PMMA, PEEK |
| imes-icore | CORiTEC 350i, 350i pro, 450i, 650i | Wysokiej klasy frezarki 5-osiowe do tytanu i cyrkonu, popularne w dużych pracowniach i centrach frezowania |
| Amann Girrbach | Ceramill Motion 2, Motion 2 5X, Motion 3 | Zintegrowane z systemem Ceramill (skaner, oprogramowanie), popularne w gabinetach z własną pracownią |
| Ivoclar Vivadent | PrograMill PM5, PM7, PM3 | Frezarki mokre i suche zintegrowane z systemem Ivoclar Digital, częste w klinikach chairside |
| Zirkonzahn | M1, M2, M5, M5 Ultra Speed, M6 | Frezarki premium, mocne wrzeciona, wymagają regularnej wymiany wrzeciona po określonej liczbie godzin pracy |
| Dentsply Sirona | CEREC MC X, MC X5, inLab MC X5 | Systemy chairside i lab, integracja z oprogramowaniem CEREC, popularne w gabinetach stomatologicznych |
| Upcera / Yenadent / SilaMill | różne modele budżetowe i średniej klasy | Coraz częściej wybierane przez mniejsze pracownie protetyczne ze względu na niższy koszt zakupu |
Najczęstsze usterki frezarek CAD/CAM
Wrzeciono nie uruchamia się lub zatrzymuje się w trakcie frezowania
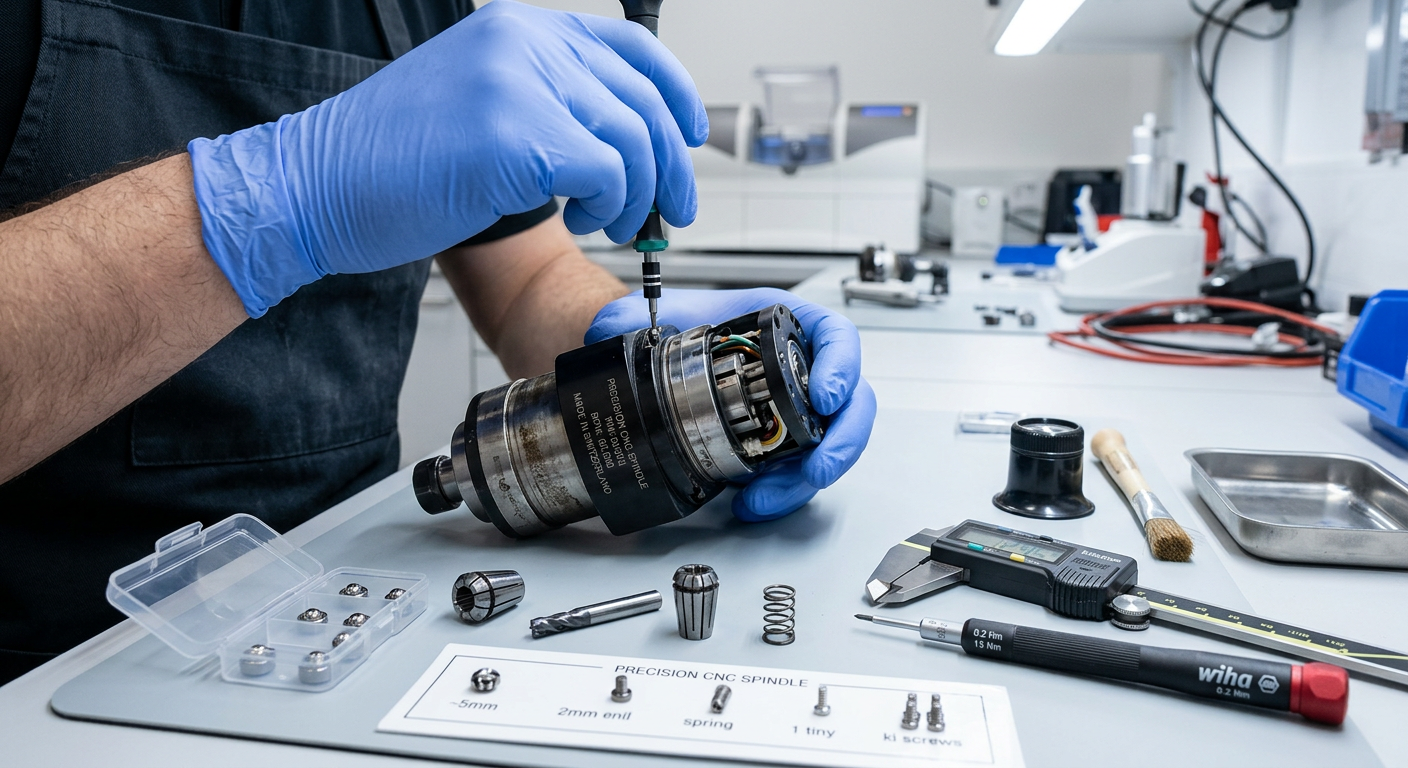
Uszkodzony sterownik silnika wrzeciona, przepalone łożyska, zabrudzony lub zablokowany wał, a także błąd zasilania. W wielu markach (np. vhf) objawia się konkretnym kodem błędu silnika wrzeciona.
Utrata precyzji frezowania — koron nie da się dopasować
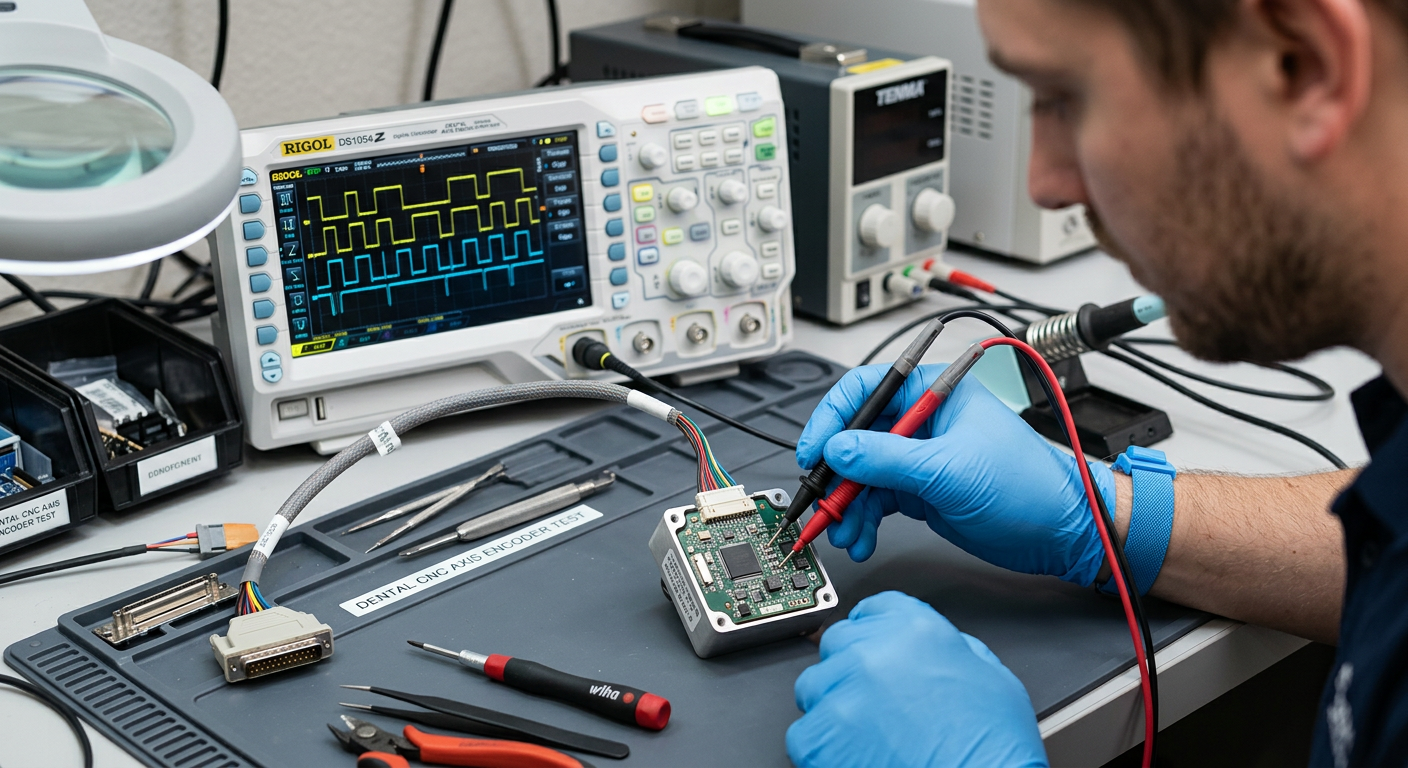
Zwiększony luz wrzeciona (bicie osiowe/radialne), zużyta tuleja zaciskowa (collet), rozkalibrowane osie X/Y/Z lub uszkodzony enkoder pozycji. Efekt to nieszczelne korony, mosty niewłaściwie dopasowane do modelu.
Zmieniarka narzędzi nie rozpoznaje frezów lub gubi pozycję
Uszkodzony czujnik rozpoznawania narzędzia, zabrudzona optyka czujnika, przesunięty karuzel zmieniarki lub awaria silnika krokowego napędzającego mechanizm zmiany.
Maszyna nie łączy się z komputerem / oprogramowaniem CAM
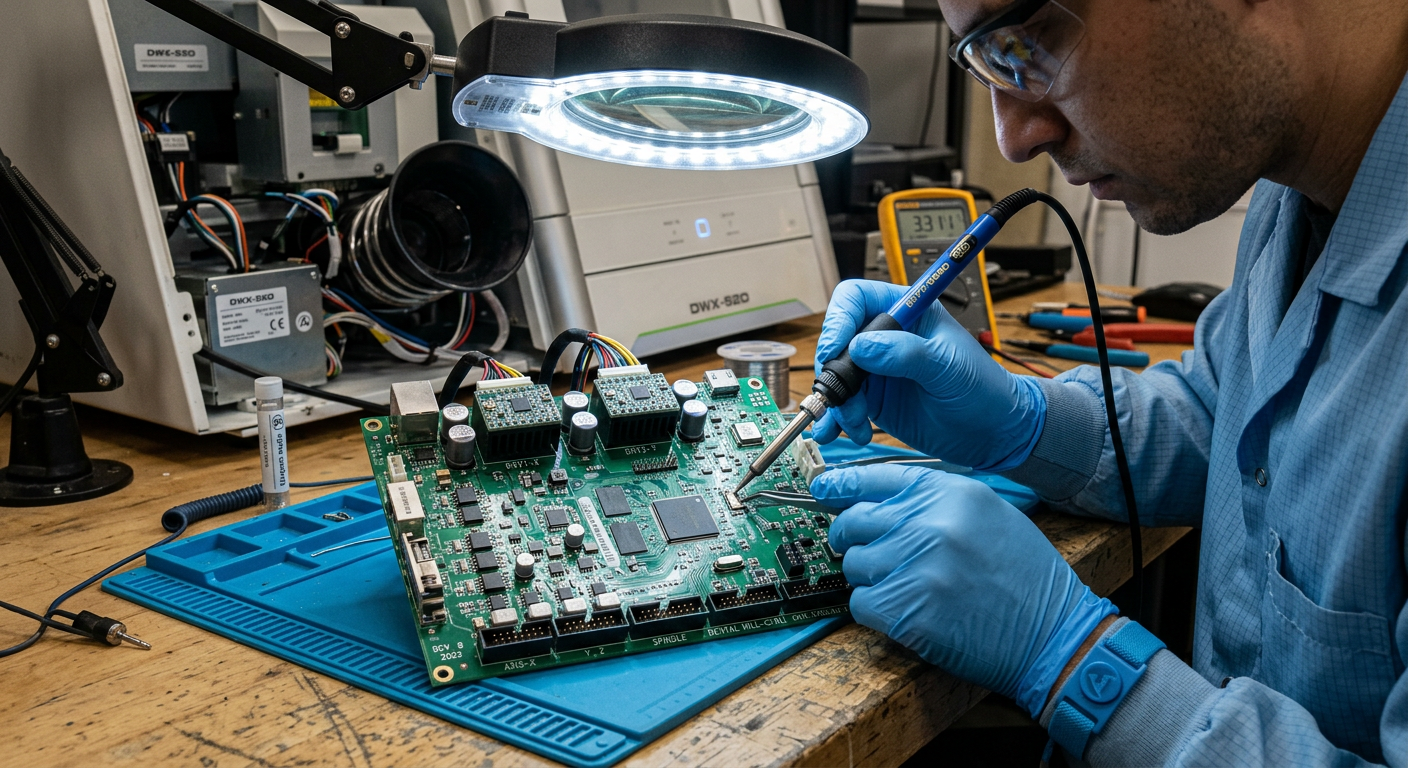
Uszkodzony port USB/Ethernet, awaria płyty komunikacyjnej, konflikt sterowników po aktualizacji systemu operacyjnego lub uszkodzony kabel danych — częste po przeprowadzce lub burzy z przepięciem.
Błąd kalibracji / zerowania osi po starcie maszyny
Uszkodzony czujnik referencyjny (home/limit switch), zanieczyszczony prowadnik liniowy lub przesunięty mechanicznie punkt zerowy po transporcie maszyny.
Nieszczelność układu chłodzenia mokrego (spray/mgła olejowa)
Zapchana dysza chłodząca, uszkodzona pompka cieczy chłodzącej lub przeciek w układzie — skutkuje przegrzewaniem freza i pogorszeniem jakości powierzchni frezowanych elementów.
Panel dotykowy / wyświetlacz nie reaguje
Uszkodzony ekran dotykowy, awaria płyty głównej sterującej interfejsem użytkownika lub problem z zasilaniem modułu wyświetlacza.
Proces diagnostyki i naprawy
- Diagnostyka wstępna. Sprawdzamy zasilanie, komunikację z oprogramowaniem CAM, ruch osi oraz pracę wrzeciona na biegu jałowym i pod obciążeniem testowym.
- Analiza kodów błędów i logów maszyny. Większość frezarek zapisuje historię błędów w panelu sterowania lub oprogramowaniu producenta — to pierwszy krok do ustalenia przyczyny usterki.
- Pomiar bicia wrzeciona i precyzji osi. Za pomocą czujników pomiarowych sprawdzamy luz wrzeciona i dokładność pozycjonowania osi X/Y/Z, co decyduje o jakości frezowanych elementów.
- Naprawa modułowa. Wymiana uszkodzonych komponentów: łożysk wrzeciona, czujników zmieniarki, płyty sterującej, zasilacza lub kabli komunikacyjnych.
- Kalibracja i test produkcyjny. Po naprawie wykonujemy pełną kalibrację osi i frezujemy element testowy, aby potwierdzić powrót maszyny do parametrów fabrycznych.
Konserwacja i przeglądy okresowe
Regularna konserwacja znacząco wydłuża żywotność frezarki i ogranicza ryzyko nieplanowanych przestojów. Producenci zalecają przegląd okresowy co 6–12 miesięcy lub po przekroczeniu określonej liczby godzin pracy wrzeciona (zwykle 500–1500 h, zależnie od marki i modelu). Przegląd obejmuje czyszczenie i smarowanie prowadnic liniowych, kontrolę bicia wrzeciona, sprawdzenie zmieniarki narzędzi, kalibrację osi oraz aktualizację oprogramowania sterującego. Regularna konserwacja jest też podstawą do zachowania gwarancji producenta oraz stabilnej jakości frezowanych uzupełnień protetycznych.
Obszar działania — Gliwice, Rybnik i 50 km wokół
Siedziba Acore znajduje się w Knurowie, w centrum aglomeracji śląskiej — dzięki temu czas dojazdu do większości pracowni protetycznych i gabinetów stomatologicznych w regionie wynosi od 15 do 60 minut. Obsługujemy pracownie i gabinety w następujących miejscowościach w promieniu około 50 km:
Dla pracowni poza tym obszarem oferujemy naprawę modułową — zdemontowany moduł wrzeciona, płytę sterującą lub zmieniarkę narzędzi można przesłać do warsztatu, a diagnostyka i wycena są przeprowadzane po dostawie podzespołu.
Masz problem z frezarką CAD/CAM, spadek precyzji frezowania, błąd kalibracji lub awarię wrzeciona? Skontaktuj się z nami — wycena diagnostyki jest indywidualna i zależy od modelu maszyny oraz zakresu usterki.